Verlängerung der Haltbarkeit von Backwaren und Reisprodukten mittels MAP-Verfahren.
Einleitung
In der kommerziellen Lebensmittelproduktion ist die Haltbarkeit nicht nur eine Frage der Frische – sie ist ein grundlegender Treiber für Rentabilität, Markenwert, Lebensmittelsicherheit und Effizienz der Lieferkette. Für Hersteller von Brot, Reisprodukten und anderen stärkehaltigen Lebensmitteln war der anhaltende Kampf gegen Altbackenwerden und Texturverschlechterung traditionell durch die Zugabe von Konservierungsstoffen und Formulierungsanpassungen geprägt. Die heute verfügbaren ausgeklügeltsten und effektivsten Strategien kombinieren jedoch intelligente Zutatentechnologie mit fortschrittlichen Verpackungslösungen, um messbare, reproduzierbare Ergebnisse zu erzielen.
Der weltweite Markt für Backwaren allein übersteigt 400 Milliarden US-Dollar jährlich, wobei Reis-Bequemlichkeitsprodukte ein schnell wachsendes Segment in Asien, Europa und Nordamerika darstellen. In beiden Kategorien stellt die Texturverschlechterung während der Lagerung die Hauptursache für Konsumentenabweisung und Produktverschwendung dar. Wenn ein Brotlaib seine Elastizität verliert oder eine Portion gekochten Reis unannehmbar fest wird, sinkt der kommerzielle Wert des Produkts dramatisch – oft bevor das angegebene Verfallsdatum erreicht ist.
Dieser umfassende Artikel untersucht die wissenschaftlichen Mechanismen hinter der Stärkeretrogradation, bewertet, wie spezifische Emulgatoren und Hydrokolloide der Texturverschlechterung bei Brot- und Reisprodukten entgegenwirken, und erforscht, wie modifizierte Atmosphärenverpackung (MAP) synergistisch mit diesen Zutaten zusammenwirkt, um eine Haltbarkeitsverlängerung ohne starke Abhängigkeit von künstlichen Konservierungsstoffen zu liefern. Unter Bezugnahme auf peer-reviewte Forschung und industrielle Fallstudien präsentieren wir einen praktischen Rahmen für Hersteller, die Produktqualität über verlängerte Vertriebszyklen hinweg optimieren möchten.
Kapitel Eins: Verständnis der Stärkeretrogradation
Die molekulare Grundlage des Altbackenwerdens
Stärke ist der primäre Strukturbestandteil in den meisten getreidebasierten Lebensmitteln und macht etwa 70-80 % des Weizenmehls und 85-90 % des Reismehls auf Trockengewichtsbasis aus. Dieses Polysaccharid existiert natürlicherweise als semikristalline Körner, die aus zwei verschiedenen molekularen Spezies bestehen: Amylose und Amylopektin.
Amylose ist ein überwiegend lineares Polymer aus α-D-Glucose-Einheiten, die durch α-1,4-glykosidische Bindungen verbunden sind, mit Molekulargewichten von 10⁵ bis 10⁶ Dalton. Amylopektin hingegen ist ein stark verzweigtes Molekül, das α-1,6-glykosidische Verknüpfungen an Verzweigungspunkten etwa alle 20–30 Glucose-Einheiten enthält, mit Molekulargewichten von 10⁷ bis 10⁸ Dalton. Dieser strukturelle Unterschied hat tiefgreifende Auswirkungen auf das Retrogradationsverhalten.
Während des Kochens oder Backens absorbieren Stärkekörner Wasser und quellen durch einen Prozess, der als Verkleisterung bekannt ist. Wärmeenergie zerstört die Wasserstoffbrückenbindungen, die die kristalline Struktur aufrechterhalten, sodass Wassermoleküle in das Korn eindringen können. Die Amylosemoleküle werden aus dem Korn in die umgebende wässrige Phase ausgewaschen, während das Amylopektin weitgehend innerhalb der gequollenen Kornstruktur verbleibt. Das Ergebnis ist eine viskose, gelartige Matrix, die die weiche, wohlschmeckende Textur bietet, die Verbraucher mit frischem Brot und richtig gekochtem Reis verbinden.
Beim Abkühlen und bei der Lagerung treibt jedoch der thermodynamische Drang zu niedrigeren Energiezuständen die Stärkemoleküle dazu, sich neu zu assoziieren. Dieser Prozess – die Retrogradation – erfolgt in zwei verschiedenen Phasen:
Phase Eins: Amylose-Rekristallisation
Innerhalb von Stunden nach dem Abkühnen beginnen die linearen Amylosemoleküle, sich wieder zu doppelhelicalen Strukturen zu assoziieren, die sich weiter zu kristallinen Anordnungen organisieren. Diese schnelle Phase ist im Wesentlichen innerhalb von 24 Stunden abgeschlossen und weitgehend irreversibel. Sie trägt wesentlich zur anfänglichen Verfestigung von Brot und zur Ausbildung der Reistextur bei.
Phase Zwei: Amylopektin-Rekristallisation
Die verzweigten Amylopektinmoleküle durchlaufen einen langsameren, allmählicheren Rekristallisationsprozess, der sich über Tage oder sogar Wochen fortsetzt. Die Verzweigungspunkte im Amylopektin erzeugen eine sterische Hinderung, die die molekulare Reassoziierung verlangsamt, wodurch diese Phase kinetisch kontrolliert wird. Es ist diese zweite Phase, die für die langfristige Haltbarkeit am relevantesten ist, da sie die fortschreitende Verfestigung während der gesamten kommerziellen Lebensdauer des Produkts antreibt.
Die Rolle von Wasser bei der Retrogradation
Wasser ist nicht nur ein unbeteiligter Zuschauer im Retrogradationsprozess – es ist ein aktiver Teilnehmer. Während der Verkleisterung wirkt Wasser als Weichmacher, indem es die Glasübergangstemperatur der Stärke senkt und die für das Quellen der Körner erforderliche molekulare Beweglichkeit ermöglicht. Während der Retrogradation wird Wasser zunehmend aus der rekristallisierenden Stärkestruktur durch ein Phänomen ausgeschlossen, das als Synärese bekannt ist.
Wenn Stärkemoleküle sich neu assoziieren, bilden sie geordnete Strukturen, die Wassermoleküle aus den kristallinen Bereichen ausschließen. Dieses ausgeschiedene Wasser wandert in die umgebende Matrix oder geht durch Verdunstung verloren. Der Nettoeffekt ist eine Verringerung der Wasseraktivität innerhalb der Stärkephase und ein entsprechendes Ansteigen der Produktfestigkeit. Bei Brot äußert sich dies als Verfestigung der Krume und Verlust der Elastizität. Bei Reis zeigt es sich als Erhärtung und die Entwicklung einer unerwünschten körnigen Textur.
Die Temperatur übt einen starken Einfluss auf die Retrogradationskinetik aus. Die Geschwindigkeit der Rekristallisation folgt in Abhängigkeit von der Temperatur einer glockenförmigen Kurve und erreicht ihren Höhepunkt nahe der Glasübergangstemperatur des Stärke-Wasser-Systems. Für die meisten stärkehaltigen Lebensmittel liegt dieser Höhepunkt im Bereich von 4 °C bis 10 °C – was praktischerweise mit den üblichen Kühltemperaturen übereinstimmt. Dies erklärt, warum Brot, das im Kühlschrank gelagert wird, schneller altbacken wird als Brot, das bei Raumtemperatur gelagert wird – entgegen der Intuition der meisten Verbraucher.
Retrogradation bei Reis im Vergleich zu Brot
Während die grundlegende Chemie der Retrogradation über verschiedene Stärkequellen hinweg konsistent ist, unterscheiden sich die praktischen Auswirkungen zwischen Reis und Brot aufgrund von Unterschieden in der Stärkezusammensetzung, Verarbeitung und Produktarchitektur.
Reisstärke enthält typischerweise 15–30 % Amylose, abhängig von der Sorte. Reissorten mit hohem Amylosegehalt (wie Basmati und Jasmin) durchlaufen eine schnellere und umfangreichere Retrogradation als Sorten mit niedrigem Amylosegehalt (wie Klebreis oder Süßreis). Dies liegt daran, dass sich die linearen Amylosemoleküle leichter assoziieren als das verzweigte Amylopektin. Gekochter Reis, der bei Kühltemperaturen gelagert wird, erfährt innerhalb von 24–48 Stunden eine erhebliche Verfestigung, wodurch er für viele Anwendungen kommerziell unannehmbar wird.
Brot hingegen enthält Mehl mit einem Amylosegehalt, der typischerweise im Bereich von 20–25 % liegt. Die Anwesenheit von Glutenproteinen und die belüftete Krumenstruktur schaffen jedoch zusätzliche Komplexität. Das Glutennetzwerk bietet strukturelle Unterstützung, die der Verfestigung teilweise entgegenwirkt, während die Luftzellen die Feuchtigkeit im gesamten Produkt verteilen. Das Altbackenwerden bei Brot äußert sich sowohl als Krumenverfestigung als auch als Krustenerweichung, da Feuchtigkeit von der Krume zur Kruste wandert.
Die Herausforderung für Hersteller besteht darin, dass die Retrogradation thermodynamisch begünstigt wird – sie wird bei ausreichender Zeit unweigerlich eintreten. Das Ziel ist daher, den Prozess ausreichend zu verlangsamen, um die Produkthaltbarkeit an die Vertriebs- und Konsumzyklen anzupassen.
Kapitel Zwei: Emulgatoren und ihr Wirkmechanismus
Chemie und Klassifizierung
Emulgatoren sind oberflächenaktive Verbindungen, die Gemische von nicht mischbaren Flüssigkeiten – typischerweise Wasser und Öl – stabilisieren. In Lebensmittelanwendungen funktionieren sie, indem sie an die Grenzfläche zwischen den Phasen adsorbieren, die Grenzflächenspannung verringern und das Zusammenfließen von Tröpfchen verhindern. Ihr Nutzen in stärkebasierten Produkten geht jedoch weit über die grundlegende Emulsionsstabilität hinaus.
Die molekulare Architektur eines Emulgators besteht sowohl aus hydrophilen (wasseranziehenden) als auch hydrophoben (fettanziehenden) Bereichen. Dieser amphiphile Charakter ermöglicht es dem Molekül, sich an der Grenze zwischen Stärkeketten und umgebendem Wasser zu positionieren, wo es mit beiden Umgebungen interagieren kann. Die spezifische Chemie variiert je nach Emulgatortyp, aber alle teilen diese grundlegende Eigenschaft.
Lebensmittelemulgatoren werden basierend auf ihrem hydrophil-lipophilen Gleichgewichtswert (HLB-Wert) klassifiziert, der von 0 (hoch lipophil) bis 20 (hoch hydrophil) reicht. Der HLB-Wert bestimmt die bevorzugte Anwendung des Emulgators – Emulgatoren mit niedrigem HLB stabilisieren Wasser-in-Öl-Emulsionen, während Emulgatoren mit hohem HLB Öl-in-Wasser-Systeme stabilisieren. Bei Stärkeanwendungen ist der kritische Parameter nicht der HLB-Wert, sondern die Fähigkeit des Emulgators, Einschlusskomplexe mit Amylose zu bilden.
Komplexbildung mit Amylose
Der bedeutendste Mechanismus, durch den Emulgatoren dem Altbackenwerden entgegenwirken, ist die Bildung von Einschlusskomplexen mit Amylosemolekülen. Die lineare Amylosekette nimmt in Lösung eine helikale Konformation ein, wodurch ein hydrophober innerer Hohlraum entsteht. Emulgatormoleküle mit einer geeigneten Fettsäurekettenlänge lagern sich in diesen Hohlraum ein und bilden einen stabilen Komplex, der verhindert, dass die Amylose an der Rekristallisation teilnimmt.
Die Fettsäurekette muss eine Mindestlänge von etwa 12 Kohlenstoffatomen aufweisen, um einen stabilen Komplex zu bilden, wobei C16- (Palmitinsäure) und C18-Ketten (Stearinsäure) am effektivsten sind. Der Komplex wird durch hydrophobe Wechselwirkungen zwischen der Fettsäurekette und dem Inneren der Amylosehelix sowie durch Wasserstoffbrückenbindungen zwischen der Emulgatorkopfgruppe und den Stärkehydroxylgruppen an der Außenseite der Helix stabilisiert.
Einmal gebildet, wird der Amylose-Emulgator-Komplex effektiv aus dem Retrogradationsweg entfernt. Die komplexierte Amylose kann sich nicht mit benachbarten Ketten reassoziieren, wodurch die Bildung der kristallinen Verbindungszonen verhindert wird, die die Verfestigung antreiben. Dieser Mechanismus erklärt, warum Emulgatoren in stärkehaltigen Produkten mit hohem Amylosegehalt wirksamer sind – es steht einfach mehr Amylose zur Komplexierung zur Verfügung.
Feuchtigkeitserhaltungsmechanismen
Neben der Amylosekomplexierung tragen Emulgatoren durch mehrere sekundäre Mechanismen zur Feuchtigkeitserhaltung bei:
- Wasserbindungskapazität: Emulgatoren enthalten hydrophile Kopfgruppen, die Wasserstoffbrückenbindungen mit umgebenden Wassermolekülen eingehen. Dieses gebundene Wasser ist weniger wandlungsfähig und wird fester in der Produktmatrix gehalten.
- Reduzierte Wasseraktivität: Durch die Bindung von Wasser verringern Emulgatoren effektiv die Wasseraktivität des Produkts. Eine geringere Wasseraktivität verlangsamt die chemischen und enzymatischen Reaktionen, die zum Qualitätsverlust beitragen, einschließlich der Stärkeretrogradation.
- Hydrokolloid-Synergie: In Kombination mit Hydrokolloiden wie CMC tragen Emulgatoren zu einer stabileren Wasserverteilung im gesamten Produkt bei. Das Hydrokolloid wirkt als Wasserreservoir, das die Feuchtigkeit allmählich freisetzt, um die Weichheit des Produkts zu erhalten.
Einfluss auf die Verarbeitungseigenschaften
Emulgatoren beeinflussen auch das Verarbeitungsverhalten auf eine Weise, die sich indirekt auf die Haltbarkeit auswirkt. Bei der Brotproduktion interagieren Emulgatoren wie DATEM und SSL mit den Glutenproteinen, um das Teignetzwerk zu stärken. Diese Verstärkung ermöglicht eine bessere Gashaltung während des Gärens und Backens, was zu Folgendem führt:
- Erhöhtem Laibvolumen
- Gleichmäßigerer Krumenstruktur
- Verringerter Kollaps während des Abkühlens
- Besserer Schnittfähigkeit
Diese Verarbeitungsverbesserungen führen zu einem Produkt, das während der Lagerung von Natur aus stabiler ist. Ein gut entwickeltes Glutennetzwerk stützt die Krumenstruktur, verteilt mechanische Belastungen gleichmäßiger und reduziert lokale Verfestigung.
Kapitel Drei: Emulgatoren in Reisprodukten
Die Herausforderung der Reistextur
Reis ist das primäre Grundnahrungsmittel für mehr als die Hälfte der Weltbevölkerung, mit einer jährlichen Produktion von über 500 Millionen Tonnen. Während der meiste Reis direkt als gekochtes Vollkorn verzehrt wird, ist der Markt für verarbeitete Reisprodukte – einschließlich Instant-Reis, gefrorener Reisgerichte und reisbasierter Bequemlichkeitsprodukte – in den letzten Jahrzehnten erheblich gewachsen.
Für verarbeitete Reisprodukte stellt die Texturerhaltung während der Lagerung die größte technische Herausforderung dar. Verbraucher erwarten, dass gekochter Reis weich, locker und feucht ist – Eigenschaften, die unter kommerziellen Lagerbedingungen schnell abnehmen. Das Problem ist besonders akut für Produkte, die für den Kühl- oder Gefrierversand bestimmt sind, wo die Retrogradation am stärksten ausgeprägt ist.
Traditionelle Ansätze zur Lösung dieses Problems umfassten Formulierungsanpassungen (Auswahl von Reissorten mit niedrigem Amylosegehalt), Verarbeitungsmodifikationen (Ansäuerung, Zugabe von Fetten) und Lagerungsoptimierung (Schnellgefrieren, minimierte Gefrier-Tau-Zyklen). Diese Ansätze haben jedoch erhebliche Einschränkungen. Sorten mit niedrigem Amylosegehalt entbehren der Struktur von Reis mit hohem Amylosegehalt und können unerwünschte klebrige Texturen erzeugen. Die Zugabe von Fetten verändert Geschmack und Mundgefühl. Schnellgefrieren erfordert teure Infrastruktur.
Vergleichende Bewertung von Emulgatoren in Reis
Die an Reismehl-Formulierungen durchgeführte Forschung hat die Wirksamkeit verschiedener Emulgatoren bei verschiedenen Dosierungen systematisch untersucht. Eine umfassende Studie untersuchte Glycerylmonostearat (GMS), Saccharoseester (SE) und Natriumstearoyllactylat (SSL) bei Zusatzmengen von 0,1 % bis 0,5 % des Mehlgewichts. Die Produkte wurden sowohl bei Kühltemperatur (4 °C) als auch bei Gefriertemperatur (-20 °C) gelagert, wobei die Texturanalyse in regelmäßigen Abständen durchgeführt wurde.
Die Ergebnisse zeigten eine klare Leistungsdifferenzierung:
Glycerylmonostearat (GMS):
Bei einem Zusatz von 0,2 % erzielte GMS die bedeutendsten Verbesserungen bei allen gemessenen Parametern. Nach 10 Tagen bei 4 °C zeigten die mit GMS behandelten Proben:
- 42 % Verringerung der Festigkeit im Vergleich zu unbehandelten Kontrollproben
- 15 % höhere Erhaltung des Feuchtigkeitsgehalts
- Überlegene texturale Weichheit, bewertet durch ein Sensorik-Panel
- Erhaltene Verbraucherakzeptanz über 14 Tage (gegenüber 4–5 Tagen bei der Kontrolle)
Die Wirksamkeit von GMS wird auf seine spezifische Fettsäurezusammensetzung zurückgeführt. Handelsübliches GMS enthält typischerweise eine Mischung von Mono- und Diglyceriden mit Stearin- und Palmitinsäureketten – der optimalen Kettenlänge für die Amylosekomplexierung. Die α-kristalline Form von GMS ist besonders wirksam, da sie die Fettsäurekette in der richtigen Konformation für die Helixinsertion präsentiert.
Saccharoseester (SE):
Bei gleichen Zusatzmengen zeigte SE eine mäßige Wirksamkeit, jedoch mit einem anderen Mechanismus. Anstatt stark mit Amylose zu komplexieren, scheint SE hauptsächlich durch Oberflächenaktivität zu wirken, indem es die Stärke-Wasser-Grenzfläche modifiziert und die Wasserwanderung reduziert. Während dieser Ansatz den Feuchtigkeitsverlust verlangsamt, verhindert er nicht direkt die Amylose-Rekristallisation.
Natriumstearoyllactylat (SSL):
SSL zeigte eine mittlere Leistung, indem es eine gewisse Festigkeitsreduzierung, aber eine geringere Feuchtigkeitserhaltung als GMS bot. Die Lactylatgruppen in SSL verleihen in Brotanwendungen hervorragende teigstärkende Eigenschaften, aber dieser Mechanismus ist bei Reisprodukten, in denen Gluten fehlt, weniger relevant.
Temperaturabhängigkeit der Emulgatorleistung
Die Wechselwirkung zwischen Lagerungstemperatur und Emulgatorwirksamkeit ist für die praktische Anwendung entscheidend. Bei Kühltemperaturen (4 °C) läuft die Retrogradation schnell ab, und die Schutzwirkung der Emulgatoren ist am deutlichsten sichtbar. Der Unterschied zwischen behandelten und unbehandelten Proben ist unter diesen Bedingungen am größten, da die Störung der Stärkerekristallisation durch den Emulgator durch den thermodynamischen Antrieb zur Kristallisation herausgefordert wird.
Bei Gefrierlagertemperaturen (-20 °C) ist die Gesamtgeschwindigkeit der Retrogradation für alle Proben, einschließlich der Kontrollen, erheblich reduziert. Die Wirkung des Emulgators ist, obwohl immer noch messbar, weniger dramatisch, da die für die Rekristallisation erforderliche molekulare Beweglichkeit stark eingeschränkt ist. Die Gefrierlagerung hält den Retrogradationsprozess über längere Zeiträume effektiv an und ermöglicht eine Haltbarkeit von 15 Tagen oder mehr, selbst ohne Emulgatoren.
Für die kommerzielle Produktion legt dieses temperaturabhängige Verhalten eine strategische Herangehensweise nahe. Bei gekühlten Produkten mit relativ kurzen Vertriebszyklen (7–10 Tage) bieten Emulgatoren einen wesentlichen Schutz. Bei gefrorenen Produkten mit verlängerten Haltbarkeitsanforderungen dienen Emulgatoren als Versicherung gegen jeglichen Temperaturmissbrauch während des Vertriebs oder der Handhabung im Einzelhandel.
Praktische Implikationen für Hersteller von Reisprodukten
Basierend auf den Forschungsergebnissen ergeben sich mehrere praktische Empfehlungen für Hersteller von Reisprodukten:
- Für gekühlte Reisprodukte: GMS mit 0,2 % des Mehlgewichts einarbeiten. Eine ordnungsgemäße Dispergierung durch Mischen mit hoher Scherung oder Vormischen mit trockenen Zutaten sicherstellen. Vertriebszyklen von 10–14 Tagen bei 4 °C anstreben. Die Produkttemperatur durch die Kühlkette überwachen, da Temperaturschwankungen die Retrogradation beschleunigen.
- Für gefrorene Reisprodukte: Die Zugabe von GMS wird empfohlen, jedoch mit geringerer Dringlichkeit. Das Hauptqualitätsrisiko sind Gefrier-Tau-Zyklen, die durch Eiskristallbildung und Störung der Stärkestruktur schwere Texturschäden verursachen. Emulgatoren helfen, die Stärke-Wasser-Wechselwirkung während des Gefrierens aufrechtzuerhalten und den Schaden durch Eiskristallrekristallisation zu reduzieren.
- Für haltbare Reisprodukte: (Retortenbeutel, Dosenprodukte): Die Retrogradation ist aufgrund der feuchten Umgebung und der Sterilisationsbehandlung weniger problematisch. Emulgatoren können dennoch texturielle Vorteile bieten, sind aber für die Haltbarkeitsverlängerung nicht unbedingt erforderlich.
Kapitel Vier: Emulgatoren und Hydrokolloide in der Brotproduktion
Brotaltbackenwerden: Ein multifaktorieller Prozess
Das Altbackenwerden von Brot ist ein komplexes Phänomen, das mehrere gleichzeitige Verschlechterungsmechanismen umfasst:
- Krumenverfestigung: Das wichtigste, vom Verbraucher wahrgenommene Zeichen von Altbackenheit. Verursacht durch Amylopektin-Retrogradation, Feuchtigkeitsumverteilung und Veränderungen im Glutennetzwerk.
- Krustenerweichung: Feuchtigkeit wandert von der Krume zur Kruste und verwandelt die knusprige Kruste in eine ledrige Textur.
- Geschmacksverlust: Flüchtige Aromastoffe gehen verloren oder werden abgebaut, während sich durch Lipidoxidation und andere Reaktionen altbackene Geschmacksnoten entwickeln.
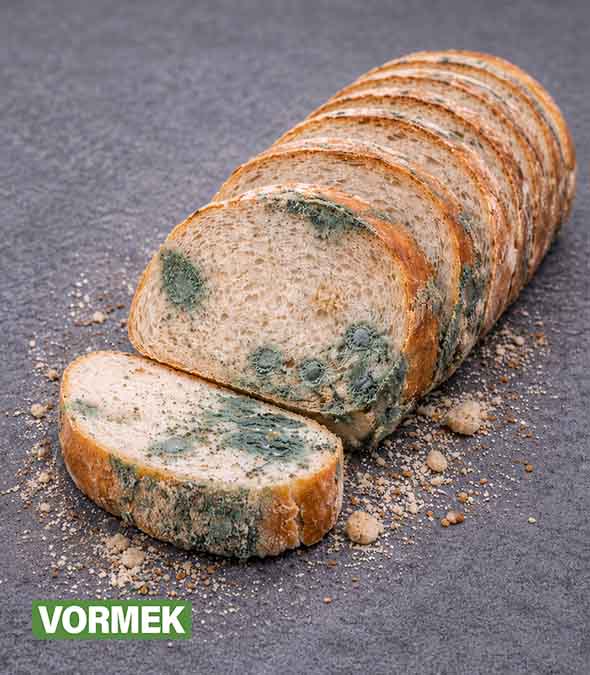
- Schimmelwachstum: Oberflächenkontamination durch Umgebungssporen führt zu sichtbaren Schimmelkolonien, oft bevor eine signifikante Altbackenheit aufgetreten ist.
Die traditionelle Reaktion auf das Altbackenwerden von Brot war die Formulierungsmodifikation mit der Zugabe von Fetten, Zuckern und Enzymen. Diese Ansätze haben jedoch Einschränkungen. Fette können den Geschmack überdecken und zu Ranzigkeit beitragen. Zucker beeinflussen die Fermentation und die Krustenfarbe. Enzyme sind für Massenmarktprodukte oft kostspielig.
Die Rolle von Emulgatoren in Brot
Emulgatoren werden seit Jahrzehnten in der kommerziellen Brotproduktion verwendet, und ihre Vorteile sind gut belegt. Zusätzlich zu den anti-altbackenen Effekten der Amylosekomplexierung erfüllen Emulgatoren in Brot mehrere spezifische Funktionen:
- Krumenaufweichung: Durch die Komplexierung mit Amylose und die Störung der Retrogradation erhalten Emulgatoren eine weichere Krumenstruktur über die gesamte Haltbarkeitsdauer des Produkts.
- Teigstärkung: Emulgatoren wie DATEM interagieren mit Glutenproteinen, stärken das Teignetzwerk und verbessern die Gashaltung. Dies führt zu einem erhöhten Laibvolumen und einer gleichmäßigeren Krumenstruktur.
- Fettersatz: In fettreduzierten Formulierungen können Emulgatoren teilweise die Funktionalität von Backfetten ersetzen und einige der Textur- und Mundgefühlvorteile ohne den zusätzlichen Fettgehalt bieten.
- Verarbeitungstoleranz: Emulgatoren verbessern die Robustheit des Teigs gegenüber Schwankungen beim Mischen und bei den Fermentationsbedingungen, was die Produktion gleichmäßiger macht.
DATEM: Der Teigstärker
Diacetylweinsäureester von Monoglyceriden (DATEM) ist einer der wirksamsten Emulgatoren für Brotanwendungen. Seine Molekülstruktur weist eine Esterbindung zwischen Diacetylweinsäure und Monoglyceriden auf, wodurch ein Molekül mit außergewöhnlicher Oberflächenaktivität entsteht.
Der primäre Wirkmechanismus von DATEM ist die Proteinwechselwirkung. Im Weizenmehlteig bilden Glutenproteine ein dreidimensionales Netzwerk, das Struktur und Gashaltung bietet. DATEM-Moleküle adsorbieren an den Glutenproteinen, vernetzen sie und stärken das Netzwerk. Diese Verstärkung bietet mehrere Vorteile:
- Verbesserte Gashaltung: Das gestärkte Glutennetzwerk hält Kohlendioxid während des Gärens und des anfänglichen Backens effektiver zurück, was zu einem größeren Laibvolumen führt.
- Reduzierter Kollaps: Das robuste Netzwerk widersteht strukturellen Kollaps während des Abkühlens und erhält die während des Backens entwickelte offene Krumenstruktur.
- Verbesserte Schnittfähigkeit: Die gleichmäßige, stabile Struktur ergibt sauberere Scheiben mit weniger Krümelbildung.
Die Forschung hat gezeigt, dass DATEM bei Zusatzmengen von 0,2–0,5 % (Mehlgewicht) das optimale Gleichgewicht zwischen Teigstärkung und Krumenaufweichung liefert. Höhere Zusatzmengen können unerwünschte texturelle Effekte hervorrufen, einschließlich übermäßiger Kauv-festigkeit.
CMC: Der Feuchtigkeitsmanager
Carboxymethylcellulose (CMC) ist ein aus Cellulose gewonnenes Hydrokolloid, dem primären Strukturpolymer der pflanzlichen Zellwände. CMC wird durch Umsetzung von Cellulose mit Monochloressigsäure hergestellt, wodurch Carboxymethylgruppen eingeführt werden, die Wasserlöslichkeit und Verdickungseigenschaften verleihen.
In Brotanwendungen fungiert CMC über mehrere Mechanismen:
- Wasserbindung: Die Carboxymethylgruppen ziehen Wassermoleküle an und binden sie, wodurch die Wasserbindungskapazität des Teigs erhöht und die Feuchtigkeit während des Backens und der Lagerung erhalten wird.
- Viskositätserhöhung: CMC erhöht die Viskosität der wässrigen Phase im Teig und trägt so zu einer besseren Gashaltung und einer gleichmäßigen Krumenstruktur bei.
- Kryoprotektion: Bei gefrorenen Teiganwendungen reduziert CMC die Schäden durch Eiskristallbildung während des Gefrierens und Auftauens.
Die Synergie zwischen CMC und Emulgatoren ist besonders wichtig. Während Emulgatoren hauptsächlich über Stärkeinteraktion wirken, arbeitet CMC über Feuchtigkeitsmanagement. Zusammen adressieren sie die beiden grundlegenden Treiber des Altbackenwerdens: Stärkerekristallisation und Wasserwanderung.
Vergleichende Bewertung von Emulgatorkombinationen
Die Forschung zur Bewertung verschiedener Emulgator- und Hydrokolloidkombinationen in Composite-Mehl-Broten (Maniok-Mais-Weizen-Mischungen) hat klare Leistungsrangfolgen ergeben:
Einzelne Zusatzstoffe: Alle getesteten Zusatzstoffe – DATEM, GMS, SSL, CMC – zeigten im Vergleich zum Kontrollbrot eine gewisse aufweichende Wirkung. Das Ausmaß der Wirkung variierte, wobei DATEM die größte Wirkung auf Laibvolumen und Krumenstruktur zeigte.
Kombinationen: Die Kombination von CMC und DATEM lieferte durchweg überlegene Ergebnisse im Vergleich zu jedem einzelnen Zusatzstoff oder anderen getesteten Kombinationen. Nach 4-tägiger Lagerung behielt das CMC+DATEM-Brot einen signifikant höheren Feuchtigkeitsgehalt und eine geringere Festigkeit im Vergleich zu allen anderen Behandlungen.
Monoglyceride allein: Brot, das Monoglyceride (MG) ohne komplementäre Hydrokolloide enthielt, zeigte eine geringere Feuchtigkeitserhaltung als die CMC+DATEM-Behandlungen, was die Bedeutung der Kombination von Stärkekomplexierung mit Feuchtigkeitsmanagement bestätigt.
Praktische Empfehlungen für Brot-herstellende Unternehmen
- Für kommerzielles Weißbrot: DATEM mit 0,3–0,5 % und CMC mit 0,2–0,3 % des Mehlgewichts einarbeiten. Diese Kombination liefert die optimale Krumenaufweichung und Feuchtigkeitserhaltung für eine standardmäßige Haltbarkeit von 5–7 Tagen.
- Für Vollkorn- und Spezialbrote: Höhere Zusatzmengen können aufgrund der konkurrierenden Hydratationseffekte von Kleie und anderen Ballaststoffen vorteilhaft sein. DATEM mit 0,5–0,7 % und CMC mit 0,3–0,5 % in Betracht ziehen.
- Für gefrorene Teiganwendungen: Auf die Zugabe von CMC für den Kryoschutz konzentrieren, zusammen mit DATEM für die Teigstärkung. Die Kombination schützt den Teig während des Gefrierens und des anschließenden Backens.
- Für Clean-Label-Produkte: Natürlich abgeleitete Alternativen wie Lecithin und enzymmodifizierte Lecithine in Betracht ziehen. Diese mögen zwar nicht die gleiche Wirksamkeit wie synthetische Emulgatoren erreichen, können aber eine sinnvolle Reduzierung des Altbackenwerdens mit einfacheren Zutatenlisten bieten.
Kapitel Fünf: Modifizierte Atmosphärenverpackung (MAP)
Prinzipien der MAP-Technologie
Die modifizierte Atmosphärenverpackung ersetzt die Umgebungsluft in einer Verpackung durch ein kontrolliertes Gasgemisch – typischerweise Kohlendioxid (CO₂), Stickstoff (N₂) und manchmal Sauerstoff (O₂) in spezifischen Anwendungen. Die Gaszusammensetzung wird an die Atmungsrate, die Mikroflora und die Abbau-Mechanismen des Produkts angepasst.
Im Zusammenhang mit stärkebasierten Produkten erfüllt MAP mehrere kritische Funktionen:
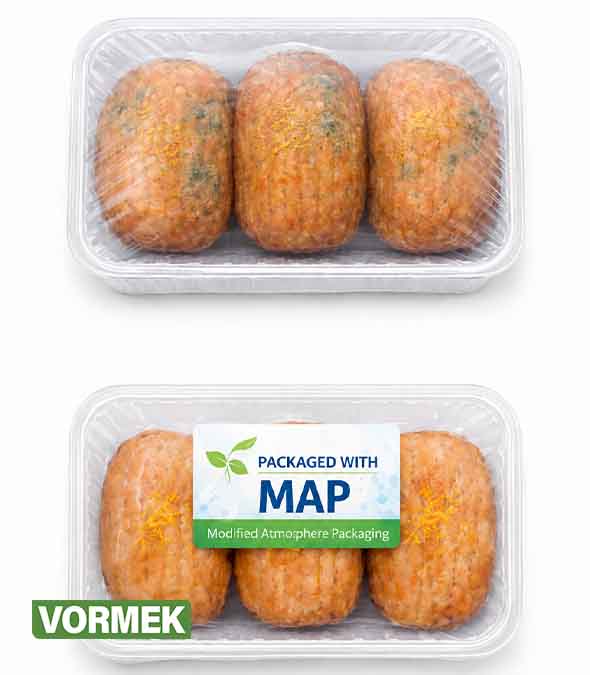
- Mikrobielle Kontrolle: CO₂ hemmt das Wachstum von aeroben Mikroorganismen, einschließlich vieler Verderbnisbakterien und Schimmelpilzen. Hohe CO₂-Konzentrationen (30–60 %) sind besonders wirksam gegen häufige Brotkontaminanten.
- Oxidationsverhinderung: Durch die Verdrängung von O₂ verhindert MAP die Oxidation von Lipiden, Pigmenten und Aromastoffen. Dies bewahrt Geschmack, Farbe und Nährwert.
- Feuchtigkeitserhaltung: Die kontrollierte Atmosphäre reduziert den Feuchtigkeitsverlust aus dem Produkt und erhält so die texturale Qualität.
Für Brotprodukte bietet MAP deutliche Vorteile gegenüber der Vakuumverpackung. Die Vakuumverpackung komprimiert das Produkt, verformt oft weiche Backwaren und schädigt die empfindliche Krumenstruktur. MAP erhält den Atmosphärendruck in der Verpackung aufrecht und bietet gleichzeitig die Vorteile von reduziertem Sauerstoff und kontrollierter Atmosphäre.
Gasauswahl und Mischungsoptimierung
Das optimale Gasgemisch für Brotprodukte balanciert mikrobielle Hemmung, Qualitätserhaltung und praktische Erwägungen der Gasverfügbarkeit und -kosten aus.
Kohlendioxid (CO₂): Das primäre aktive Gas in MAP für Backwaren. CO₂ hemmt das Schimmelwachstum über mehrere Mechanismen, einschließlich direkter antimikrobieller Wirkung und pH-Senkung der Oberflächenfeuchtigkeit. Mischungen mit 30–60 % CO₂ unterdrücken wirksam häufige Brotverderbniserreger wie Penicillium- und Aspergillus-Arten.
Stickstoff (N₂): Ein inertes Füllgas, das Sauerstoff verdrängt, ohne zur mikrobiellen Hemmung beizutragen. N₂ erhält das Verpackungsvolumen und verhindert ein Kollabieren. Es dient auch als Träger für CO₂, um die gewünschte CO₂-Konzentration bei gleichzeitiger Erhaltung des Verpackungsaussehens zu ermöglichen.
Sauerstoff (O₂): Wird im Allgemeinen aus MAP-Anwendungen für Brot aufgrund seiner Rolle bei Oxidation und Schimmelwachstum ausgeschlossen. In einigen Anwendungen wird absichtlich Restsauerstoff eingeschlossen, um anaerobe Bedingungen zu verhindern, dies wird jedoch für Brot nicht empfohlen.
Wechselwirkung zwischen Emulgatoren und MAP
Wenn mit Emulgatoren behandeltes Brot unter MAP-Bedingungen verpackt wird, summieren sich die Vorteile erheblich. Der Emulgator kümmert sich um die Aufrechterhaltung der inneren Qualität, während MAP die äußeren Verderbnisfaktoren kontrolliert:
- Emulgatoren: Erhalten die innere Feuchtigkeit, verhindern Retrogradation, bewahren die Weichheit der Krume.
- MAP: Verhindert Oberflächenschimmelwachstum, reduziert oxidative Verschlechterung, erhält das Verpackungsaussehen.
- Kombinierter Effekt: Der duale Ansatz verlängert die Haltbarkeit über beide Interventionen allein hinaus und ermöglicht Vertriebszyklen von 7–14 Tagen oder mehr, abhängig vom spezifischen Produkt und den Lagerbedingungen.
Diese synergistische Wechselwirkung wurde in mehreren Forschungsstudien validiert. In einer umfassenden Bewertung behielt Brot, das mit CMC+DATEM behandelt und unter MAP verpackt wurde, über 12 Tage bei Raumtemperatur seine kommerzielle Akzeptanz, verglichen mit 5–6 Tagen für unbehandeltes Brot, das in Umgebungsluft verpackt wurde.
MAP-Anlagenintegration
Eine erfolgreiche MAP-Implementierung erfordert Präzisionsanlagen, die Folgendes können:
- Präzise Gasmischung: Das Gasgemisch muss präzise kontrolliert werden, mit Toleranzen von ±1–2 % für jede Komponente. Inkonsistente Gaszusammensetzung führt zu variablen Haltbarkeitsergebnissen.
- Zuverlässige Versiegelung: Die Verpackungssiegelung muss für den Gasaustausch undurchlässig sein, um die modifizierte Atmosphäre aufrechtzuerhalten. Schwache Siegel lassen Sauerstoff eindringen und heben die MAP-Vorteile auf.
- Hohe Produktionsgeschwindigkeiten: MAP-Systeme müssen mit den gesamten Produktionskapazitäten kompatibel sein. Engpässe bei der Verpackung reduzieren die Produktivität und erhöhen die Kosten.
Die Verpackungsplattformen von Vormek sind mit integrierter MAP-Fähigkeit ausgestattet und verfügen über fortschrittliche Gasmischsysteme, Präzisionsversiegelungstechnologie und einen Hochgeschwindigkeitsbetrieb, der für industrielle Produktionsumgebungen ausgelegt ist. Die Anlagen sind auf Betriebshaltbarkeit, minimalen Wartungsaufwand und nahtlose Integration in bestehende Verarbeitungslinien ausgelegt.
Wirtschaftliche Überlegungen zur MAP-Implementierung
Obwohl MAP zusätzliche Verpackungskosten bedeutet, überwiegen die wirtschaftlichen Vorteile oft die Investition:
- Reduzierte Abfälle: Eine verlängerte Haltbarkeit reduziert Produktabfälle in der gesamten Lieferkette und verbessert Rentabilität und Nachhaltigkeit.
- Erweiterte Distribution: Eine längere Haltbarkeit ermöglicht den Vertrieb in Märkte, die zuvor aufgrund von Entfernung oder Logistikbeschränkungen unzugänglich waren.
- Premium-Positionierung: Längere Frische unterstützt Premium-Preisstrategien und eine verbesserte Markenpositionierung.
- Reduzierte Konservierungsstoffe: MAP ermöglicht eine Haltbarkeitsverlängerung ohne hohe Konservierungsstoffgehalte und unterstützt Clean-Label-Positionierungen.
Kapitel Sechs: Umfassende Haltbarkeitsverlängerungsstrategie
Entwicklung eines kohärenten Ansatzes
Für Lebensmittelhersteller, die die Haltbarkeit von Brot- und Reisprodukten maximieren möchten, integriert der optimale Ansatz Zutatentechnologie mit Verpackungsinnovation:
Schritt Eins: Formulierungsoptimierung
Den/die für das spezifische Produkt und Stärkesystem geeigneten Emulgator(en) auswählen. Für Reisprodukte ist GMS mit 0,2 % die bevorzugte Option. Für Brot die Kombination CMC+DATEM in geeigneten Zusatzmengen in Betracht ziehen. Versuche im kleinen Maßstab durchführen, um die Wirksamkeit zu bestätigen und die Zusatzmengen zu optimieren.
Schritt Zwei: Prozessbewertung
Die Produktionsprozesse überprüfen, um eine ordnungsgemäße Emulgatordispergierung und Einarbeitung sicherzustellen. Für eine effektive GMS-Dispergierung in Reisprodukten kann Mischen mit hoher Scherung erforderlich sein. Bei Brot bestätigen, dass die Zugabe von DATEM die Fermentation oder Gärung nicht beeinträchtigt.
Schritt Drei: Verpackungsauswahl
Die MAP-Kompatibilität mit vorhandener oder geplanter Verpackungsanlage bewerten. Das geeignete Gasgemisch für das spezifische Produkt unter Berücksichtigung der Produkteigenschaften und der gewünschten Haltbarkeit bestimmen. Verpackungsmaterialien mit ausreichenden Barriereeigenschaften auswählen, um die modifizierte Atmosphäre aufrechtzuerhalten.
Schritt Vier: Test und Validierung
Umfassende Tests unter kommerziellen Bedingungen durchführen, um Haltbarkeitsverlängerungsansprüche zu validieren. Dies umfasst:
- Texturanalyse (Festigkeit, Elastizität, Rückstellvermögen)
- Bestimmung des Feuchtigkeitsgehalts
- Mikrobielle Bewertung (Gesamtkeimzahl, Schimmelpilzzahl)
- Sensorische Bewertung (geschultes Panel und/oder Verbrauchertests)
- Qualitätsüberwachung während des gesamten Lagerzeitraums
Schritt Fünf: Implementierung und Überwachung
Die optimierte Formulierungs- und Verpackungsstrategie implementieren. Routineverfahren zur Qualitätsüberwachung einrichten, um Konsistenz zu gewährleisten. Die Haltbarkeitsleistung unter tatsächlichen Vertriebsbedingungen überwachen.
Parameter der Qualitätsüberwachung
Um eine konsistente Produktqualität und Haltbarkeit zu gewährleisten, sollten Hersteller regelmäßig Folgendes überwachen:
- Textur: Messung der Festigkeit mit einem Texturanalysator (z.B. TA-XT2i) oder einem vergleichbaren Instrument. Für Brot misst der Standard-Kompressionstest die Kraft, die erforderlich ist, um die Krume zu verformen. Für Reis korreliert die Scherkraftmessung mit der wahrgenommenen Härte.
- Feuchtigkeitsgehalt: Bestimmt durch Trockenschrank oder Nahinfrarotspektroskopie. Feuchtigkeitsverlust während der Lagerung überwachen.
- Wasseraktivität: Gemessen mit einem Wasseraktivitätsmessgerät. Werte unter 0,85 hemmen das Schimmelwachstum, können jedoch die Textur beeinträchtigen.
- Mikrobieller Status: Gesamtkeimzahl und spezifische Verderbniserregerzahlen (Schimmelpilze, Hefen). Sporenbildner können für einige Produkte relevant sein.
- Sensorische Eigenschaften: Geschulte Sensorik-Panels liefern die zuverlässigste Bewertung von verbraucherrelevanten Qualitätsveränderungen.
Fehlerbehebung bei häufigen Problemen
- Problem: Probleme bei der Emulgatordispergierung
Lösung: Mischen mit hoher Scherung oder Vormischen mit trockenen Zutaten sicherstellen. Bei GMS kann das Schmelzen vor der Zugabe die Dispergierung verbessern. - Problem: Inkonsistente Haltbarkeit
Lösung: Die Genauigkeit des Gasgemisches und die Siegelintegrität überprüfen. Auf Sauerstoffinfiltration durch die Verpackungsmaterialien prüfen. - Problem: Entwicklung von Nebengeschmäckern
Lösung: Die Emulgatorquelle und -qualität überprüfen. Einige Emulgatoren enthalten Verunreinigungen, die zum Geschmacksverfall beitragen. - Problem: Kollabieren der Verpackung
Lösung: Die N₂-Konzentration anpassen, um das Verpackungsvolumen zu erhalten. Für ausreichend Kopfraum in der Verpackung sorgen. - Problem: Schimmelwachstum trotz MAP
Lösung: Überprüfen, ob die CO₂-Konzentration für das Produkt ausreichend ist. Die Barriereeigenschaften der Verpackung neu bewerten. Zusätzliche Maßnahmen (Sorbate, andere Konservierungsstoffe) für anspruchsvolle Anwendungen in Betracht ziehen.
Kapitel Sieben: Anwendungen in der Lebensmittelindustrie
Frischbrot und Backwaren
Frischbrot bleibt die größte Anwendung für Emulgator- und MAP-Technologie. Für Brot-Massenmarkthersteller ist die CMC+DATEM-Kombination zu einem Standardformulierungsansatz geworden, der gleichbleibende Qualität und verlängerte Haltbarkeit bietet.
Die Vorteile gehen über die Verbesserung der Haltbarkeit hinaus. Verarbeitungsverbesserungen durch die Zugabe von DATEM führen zu höheren Laibvolumina und einem gleichmäßigeren Produktbild. Das durch CMC bereitgestellte Feuchtigkeitsmanagement reduziert die Variabilität der Produktqualität und verbessert die Konsistenz über Produktionschargen hinweg.
Bei Premium- und Handwerksbrotprodukten kann der Formulierungsansatz abweichen. Clean-Label-Erwägungen schränken oft die Verwendung von synthetischen Emulgatoren ein, aber natürlich gewonnene Alternativen wie Sojalecithin und enzymmodifizierte Fette können sinnvolle Vorteile bieten. MAP bleibt eine Schlüsseltechnologie für Premiumprodukte, da es den Vertrieb von Frischbrot an Einzelhandelsstandorte ohne Konservierungsstoffe ermöglicht.
Gefrorene Brot- und Teigprodukte
Gefrorene Brot- und Teigprodukte stellen ein wachsendes Segment dar, angetrieben durch Bequemlichkeit und die Verlängerung der Haltbarkeit durch die Gefrierlieferkette. In diesen Anwendungen ist die größte Qualitätsherausforderung der kryogene Schaden während des Gefrierens und des anschließenden Auftauens.
Emulgatoren und Hydrokolloide spielen in gefrorenen Systemen eine entscheidende Schutzrolle. CMC reduziert mit seiner Wasserbindungskapazität die Schäden durch Eiskristallbildung. Emulgatoren erhalten die Stärke-Wasser-Wechselwirkungen aufrecht, die sonst durch das Gefrieren gestört würden.
Der Kombinationsansatz – CMC mit DATEM oder GMS – wurde für gefrorene Anwendungen optimiert. Die verbesserte Formulierung stellt sicher, dass gefrorene Teigprodukte auch nach längerer Gefrierlagerung eine akzeptable Backqualität aufweisen, eine entscheidende Anforderung für den Foodservice- und den industriellen Backwarensektor.
Reisbasierte Bequemlichkeitsprodukte
Instant-Reis, gefrorene Reisgerichte und haltbare Reisgerichte stellen die wichtigsten Reisanwendungen für die Emulgatortechnologie dar. Für diese Produkte wurde der GMS-Ansatz validiert und von vielen kommerziellen Herstellern übernommen.
Die spezifischen Herausforderungen von Reisprodukten – die Verhinderung der Verfestigung, die Erhaltung der Korn- Trennung und die Bewahrung der optischen Attraktivität – werden durch sorgfältige Emulgatorauswahl und Zugabe bewältigt. GMS mit 0,2 % bietet das optimale Gleichgewicht zwischen Retrogradationsreduzierung und Verarbeitungspraktikabilität.
Bei gekühlten Reisprodukten verlängert die GMS-Behandlung die akzeptable Qualität von 4–5 Tagen auf 10–14 Tage – eine erhebliche Verbesserung, die neue Vertriebsmodelle ermöglicht. Bei gefrorenen Produkten bietet die Behandlung Schutz vor Temperaturmissbrauch und Gefrier-Tau-Schäden.
Glutenfreie Backwaren
Glutenfreies Brot stellt eine besonders anspruchsvolle Anwendung für die Haltbarkeitsverlängerung dar. Ohne das Glutennetzwerk ist glutenfreies Brot vollständig auf Stärke und andere Texturierungsmittel für die Struktur angewiesen. Diese Struktur ist von Natur aus anfälliger für Altbackenwerden und Texturverschlechterung.
Emulgatoren und Hydrokolloide sind unverzichtbare Hilfsmittel in der glutenfreien Formulierung. Die Kombination von Hydrokolloiden (Xanthan, CMC, HPMC) mit Emulgatoren (DATEM, GMS, SSL) bietet die Struktur, die normalerweise von Gluten geliefert wird. Die Zugabe von CMC für das Feuchtigkeitsmanagement und DATEM für die Strukturentwicklung ist besonders wirksam.
Für Hersteller von glutenfreiem Brot sind die Haltbarkeitsverlängerungsvorteile dieser Inhaltsstoffe entscheidend. Glutenfreie Produkte haben typischerweise eine kürzere Haltbarkeit als weizenbasierte Produkte, und selbst bescheidene Verlängerungen ermöglichen eine effizientere Verteilung und weniger Abfall.
Kapitel Acht: Häufig gestellte Fragen
F: Können Emulgatoren das Altbackenwerden vollständig beseitigen?
Nein. Emulgatoren verzögern das Altbackenwerden erheblich, indem sie die Stärkerekristallisation stören, aber der Prozess setzt sich im Laufe der Zeit unweigerlich fort. Selbst bei optimaler Emulgatorbehandlung und MAP-Verpackung werden alle stärkehaltigen Produkte letztendlich altbacken. Das Ziel ist es, die Retrogradation ausreichend zu verlangsamen, um die Produkthaltbarkeit an die kommerziellen Anforderungen anzupassen, nicht sie vollständig zu verhindern.
F: Gibt es einen einzigen besten Emulgator für alle Anwendungen?
Nein. Der optimale Emulgator hängt vom spezifischen Produkt, der Verarbeitungsmethode und den Lagerbedingungen ab. GMS schneidet in Reisprodukten aufgrund seines spezifischen Fettsäureprofils und seiner Amylosekomplexierungsfähigkeit außergewöhnlich gut ab. Bei Brot liefern Kombinationen von DATEM und Hydrokolloiden wie CMC überlegene Ergebnisse im Vergleich zu jedem einzelnen Emulgator.
F: Gelten Emulgatoren als Clean-Label-Inhaltsstoffe?
Das hängt vom Emulgator ab. Einige – wie Lecithin (aus Soja oder Sonnenblume) – sind natürlich gewonnen und erfüllen die Clean-Label-Kriterien. Andere, einschließlich DATEM, SSL und vieler synthetisierter Emulgatoren, sind chemisch modifiziert und entsprechen möglicherweise nicht bestimmten Clean-Label-Standards. Die Verbrauchererwartungen variieren je nach Markt, daher sollten Hersteller die Akzeptanz von Emulgatoren in ihren Zielregionen überprüfen.
F: Was ist die optimale Zusatzmenge für GMS in Reisprodukten?
Die Forschung zeigt, dass 0,2 % des Mehlgewichts für GMS in Reisprodukten optimal sind. Höhere Zusatzmengen können Nebengeschmäcker oder unerwünschte texturelle Effekte ohne entsprechenden Haltbarkeitsnutzen hervorrufen. Geringere Zusatzmengen bieten möglicherweise keinen ausreichenden Schutz vor Altbackenwerden.
F: Erfordert MAP-Verpackung spezielle Anlagen?
Ja. MAP erfordert ein Gasflutung- oder Gasinjektionssystem, das in die Verpackungslinie integriert ist. Diese Anlage muss die Gaszusammensetzung, Durchflussrate und Siegelparameter präzise steuern, um konsistente Ergebnisse zu gewährleisten. Die Verpackungssysteme von Vormek sind mit integrierter MAP-Fähigkeit für zuverlässige, reproduzierbare Leistung ausgelegt.
F: Wie beeinflusst die Emulgatorauswahl die Verarbeitungsparameter?
Emulgatoren können die Teig-Handling-Eigenschaften, Mischzeiten und das Gärverhalten beeinflussen. DATEM zum Beispiel stärkt den Teig und kann Anpassungen der Mischenergie erfordern. Verarbeitungsversuche sind unerlässlich, um die Formulierung und die Geräteeinstellungen für jedes spezifische Produkt zu optimieren.
F: Ist MAP-Verpackung im Vergleich zu Konservierungsstoffen kosteneffektiv?
Für viele Anwendungen ja. Obwohl MAP zusätzliche Verpackungskosten darstellt, ermöglicht die erzielte Haltbarkeitsverlängerung oft eine Ausweitung des Vertriebs, weniger Abfall und eine Premiumpreisgestaltung, die die Investition mehr als ausgleicht. Für einige Produkte ermöglicht MAP die Reduzierung von Konservierungsstoffen, was Clean-Label-Positionierungen unterstützt.
F: Wie lange verlängert die Emulgatorbehandlung die Haltbarkeit in der Praxis?
Bei Reisprodukten, die bei 4 °C gekühlt werden, verlängert die GMS-Behandlung die akzeptable Qualität von 4–5 Tagen auf 10–14 Tage. Bei Brot verlängert die CMC+DATEM-Behandlung die Haltbarkeit von 5–6 Tagen auf 7–12 Tage. Die genaue Verbesserung hängt vom spezifischen Produkt, den Lagerbedingungen und der Verpackung ab.
F: Können Emulgatoren mit anderen Konservierungstechnologien verwendet werden?
Ja. Emulgatoren sind mit den meisten Konservierungsansätzen kompatibel, einschließlich MAP, Kühl- und Gefrierlagerung sowie chemischen Konservierungsstoffen. Die Kombination von Technologien bietet oft die besten Ergebnisse bei der Haltbarkeit.
F: Welches Haltbarkeitspotenzial besteht bei kombinierter Emulgator- und MAP-Behandlung?
Mit optimierter Emulgatorformulierung und MAP-Verpackung können Brotprodukte bei Umgebungstemperatur 10–14 Tage akzeptable Qualität erreichen. Reisprodukte unter Kühlung können 14–21 Tage erreichen. Gefrorene Produkte können über Monate gelagert werden, mit minimalem Qualitätsverlust, sofern die Kühlkette eingehalten wird.
Kapitel Neun: Fazit
Der Weg nach vorn für Lebensmittelhersteller
Die Verlängerung der Haltbarkeit von Brot- und Reisprodukten erfordert einen strategischen Ansatz, der Formulierungs- und Verpackungstechnologie integriert. Emulgatoren und Hydrokolloide adressieren den grundlegenden Mechanismus des Altbackenwerdens – die Stärkeretrogradation – während MAP-Verpackungen die äußeren Verderbnisfaktoren kontrolliert, die die Haltbarkeit begrenzen.
Dieser duale Ansatz bietet Lebensmittelherstellern mehrere strategische Vorteile:
- Erweiterte Vertriebsreichweite: Eine längere Haltbarkeit ermöglicht den Vertrieb in Märkte, die zuvor aufgrund logistischer Einschränkungen unzugänglich waren.
- Reduzierte Abfälle: Längere Produktfrische in der gesamten Lieferkette reduziert Abfälle und verbessert die Nachhaltigkeit.
- Verbesserter Markenruf: Gleichbleibende Produktqualität schafft Verbrauchervertrauen und stärkt den Markenwert.
- Clean-Label-Chancen: Effektive Haltbarkeitsverlängerung bei reduziertem Konservierungsstoffeinsatz unterstützt Clean-Label-Produktpositionierungen.
- Operative Effizienz: Gleichbleibende Produktqualität während der Produktion reduziert Nacharbeiten und verbessert die Produktivität.
Forschungsschwerpunkte und Entwicklungsziele
Mehrere Bereiche der laufenden Forschung haben das Potenzial, die Haltbarkeitsfähigkeiten weiter zu verbessern:
- Neue Emulgatorentwicklungen: Neue Emulgatorstrukturen, optimiert für spezifische Stärkesysteme und Verarbeitungsbedingungen.
- Synergistische Kombinationen: Identifizierung von Emulgator-Hydrokolloid-Paaren, die mehr als additive Haltbarkeitsvorteile bieten.
- Anwendungsspezifische Formulierungen: Emulgatorsysteme, zugeschnitten auf bestimmte Produktkategorien (glutenfreies Brot, ballaststoffreiche Produkte usw.).
- Anlageninnovationen: Verpackungssysteme, die eine gleichmäßigere MAP-Leistung bei höheren Produktionsgeschwindigkeiten und niedrigeren Kosten liefern.
Abschließende Empfehlungen
Für Hersteller, die die Haltbarkeit von Brot- und Reisprodukten maximieren möchten, empfehlen wir:
- Für Reisprodukte: GMS mit 0,2 % des Mehlgewichts einarbeiten, eine ordnungsgemäße Dispergierung sicherstellen und MAP-Verpackung mit einer CO₂-Konzentration von 30–60 % implementieren.
- Für Brotprodukte: DATEM mit 0,3–0,5 % und CMC mit 0,2–0,3 % des Mehlgewichts einarbeiten und MAP-Verpackung mit einer CO₂-Konzentration von 30–60 % implementieren.
- Für gefrorene Produkte: Die Zugabe von CMC zum Kryoschutz betonen, mit geeignetem Emulgator ergänzen und die Einhaltung der Gefrierkette sicherstellen.
- Für Clean-Label-Produkte: Natürlich gewonnene Alternativen (Lecithin, enzymmodifizierte Fette) erkunden, während MAP implementiert wird, um den Konservierungsstoffbedarf zu minimieren.
- Für alle Produkte: Eine umfassende Validierung unter kommerziellen Bedingungen durchführen, Routine-Qualitätsüberwachung einrichten und Flexibilität bewahren, um Formulierungen bei sich ändernden Rohstoffeigenschaften oder Verbraucherpräferenzen anzupassen.
Die Verpackungssysteme von Vormek sind mit integrierter MAP-Fähigkeit, präziser Gassteuerung und robuster Versiegelungstechnologie ausgestattet, um eine konsistente, ertragreiche Produktion von Back- und Reisprodukten zu unterstützen. Unsere Anlagen sind auf industrielle Haltbarkeit, geringe Wartungsanforderungen und nahtlose Integration in automatisierte Produktionslinien ausgelegt. Kontaktieren Sie unser technisches Vertriebsteam, um Ihre spezifischen Verpackungsanforderungen und Haltbarkeitsverlängerungsziele zu besprechen.