Einleitung
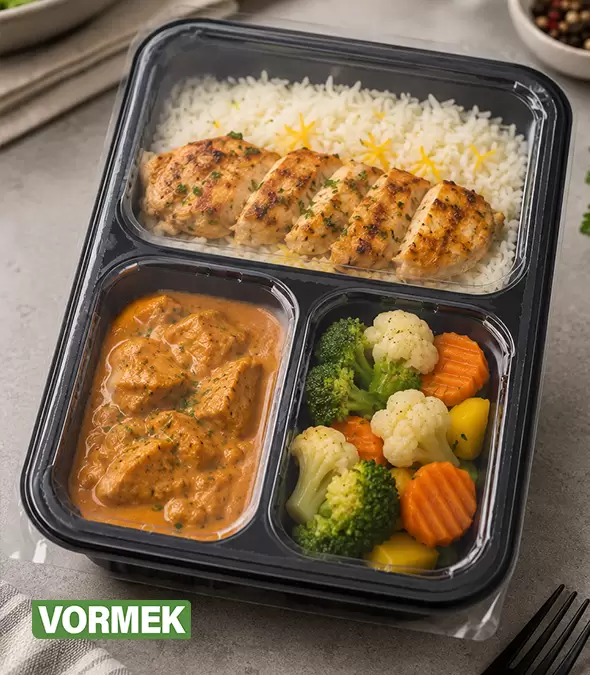
Die weltweite Veränderung des Verbraucherverhaltens hin zu mehr Bequemlichkeit ohne Qualitätseinbußen hat die Fertiggericht-Landschaft verändert. Der heutige Markt gibt sich nicht mehr mit einfachen Ein-Komponenten-Angeboten zufrieden, sondern verlangt nach anspruchsvollen Mahlzeitenlösungen mit klar getrennten Komponenten – Protein, Stärkebeilage und Gemüse –, die jeweils eine eigene Konservierung erfordern und gleichzeitig im Regal eine optische Trennung beibehalten müssen. Diese Entwicklung stellt erhebliche technische Herausforderungen dar, die weit über den Standardverpackungsbetrieb hinausgehen.
Das Versiegeln von Mehrkammer-Schalen hat sich als entscheidende Schlüsseltechnologie für die Produktion komplexer Kochboxen etabliert. Es adressiert den grundlegenden Zielkonflikt zwischen Produktintegrität und Betriebseffizienz. Im Gegensatz zu herkömmlichen Einkammer-Formaten müssen diese Systeme unterschiedliche Zutatendichten, Feuchtigkeitsgehalte und thermische Eigenschaften innerhalb einer einzigen Verpackung berücksichtigen. Die erforderliche technische Präzision erstreckt sich vom Formenbau über die Prüfung der Siegelintegrität bis hin zu Auswirkungen auf Haltbarkeit, Lebensmittelsicherheit und Markenwahrnehmung.
Für Lebensmittelhersteller, die die Produktion von Premium-Fertiggerichten hochskalieren, ist es unerlässlich geworden, die technischen Anforderungen der Mehrkammer-Schalenversiegelung zu verstehen. Dieser umfassende Leitfaden untersucht die technischen Überlegungen, Kriterien für die Geräteauswahl und bewährte Betriebsverfahren, die den Erfolg in diesem schnell wachsenden Segment definieren.
Der Fertiggericht-Markt hat im letzten Jahrzehnt eine bemerkenswerte Veränderung erfahren. Die Erwartungen der Verbraucher haben sich von einfachen, homogenen Produkten hin zu anspruchsvollen kulinarischen Erlebnissen entwickelt, die schnell zubereitet werden können. Dieser Trend hat Innovationen sowohl bei der Produktrezeptur als auch bei der Verpackungstechnologie vorangetrieben. Mehrkammer-Schalen kommen dem Verbraucherwunsch nach Abwechslung bei den Mahlzeiten entgegen und berücksichtigen gleichzeitig die unterschiedlichen Garerfordernisse der verschiedenen Komponenten.
Aus fertigungstechnischer Sicht stellen diese Verpackungen beträchtliche technische Herausforderungen dar. Jede Kammer kann Produkte mit unterschiedlichen Wasseraktivitäten, pH-Werten und thermischen Eigenschaften enthalten. Das Verpackungssystem muss diese Unterschiede ausgleichen und gleichzeitig die Produktintegrität während der gesamten Lieferkette gewährleisten. Darüber hinaus beeinflusst die optische Attraktivität klar getrennter Komponenten die Kaufentscheidung der Verbraucher, sodass ästhetische Aspekte ein fester Bestandteil des Verpackungsdesigns sind.
Die wirtschaftlichen Auswirkungen einer effektiven Mehrkammer-Versiegelung sind erheblich. Verpackungsfehler führen zu Produktabfällen, Rückrufen und Imageschäden. Umgekehrt ermöglicht eine zuverlässige Versiegelung eine größere Vertriebsreichweite, weniger Retouren und ein höheres Verbrauchervertrauen. Für Hersteller ist die Investition in die richtige Siegeltechnologie sowohl eine Risikominimierungsstrategie als auch ein Wettbewerbsvorteil.
Die technische Herausforderung: Warum Mehrkammer-Schalen Präzision erfordern
Die Komplexität gemischter Zutaten
Die Mehrkammer-Schalenversiegelung adressiert eine grundlegende Verpackungsanforderung: die Aufrechterhaltung der Zutatentrennung bei gleichzeitiger Gewährleistung eines hermetischen Verschlusses. Wenn eine Mahlzeit aus verschiedenen Komponenten wie Protein, Soße und Gemüse besteht, bringt jede dieser Komponenten während des Versiegelungsprozesses einzigartige Herausforderungen mit sich.
Die größte technische Herausforderung ergibt sich aus den unterschiedlichen thermischen Eigenschaften. Eine proteinreiche Komponente mit höherer Dichte reagiert anders auf die Wärmeübertragung als eine Soße mit höherem Feuchtigkeitsgehalt oder Gemüse mit höherer Porosität. Diese Ungleichheit führt während des Siegelprozesses zu einer ungleichmäßigen Erwärmung, was die Siegelintegrität an den Grenzen zwischen den Kammern beeinträchtigen kann, wo sich die Folie an komplexe Geometrien anpassen muss.
Darüber hinaus wirkt sich die Art der Zutatenbefüllung direkt auf die Siegelqualität aus. Soßen und Marinaden können während des Befüllvorgangs auf die Siegelränder wandern und dort Kontaminationen verursachen, die den hermetischen Verschluss gefährden. Selbst kleinste Produktrückstände auf den Siegelflächen können Mikrokanäle bilden, die einen Gasaustausch ermöglichen und den Produktverderb beschleunigen.
Die Wechselwirkung zwischen verschiedenen Zutaten in einer Mehrkammer-Schale bringt zusätzliche Komplexität mit sich. Feuchtigkeitswanderung zwischen den Kammern, Aromaverlagerung und Texturveränderungen beeinflussen die Produktqualität und die Verbraucherakzeptanz. Das Verpackungssystem muss als wirksame Barriere gegen diese unerwünschten Wechselwirkungen fungieren und gleichzeitig die Identität der einzelnen Komponenten bewahren.
Das Temperaturmanagement während der Versiegelung wird besonders kritisch, wenn Zutaten mit deutlich unterschiedlichen Anfangstemperaturen verarbeitet werden. Bei unterschiedlichen Temperaturen eingebrachte Komponenten können zu einer ungleichmäßigen Wärmeverteilung auf dem Siegelrand führen und so die Siegelqualität in bestimmten Bereichen beeinträchtigen. Dieses Problem wird oft durch kontrollierte Befüllungstemperaturen oder längere Verweilzeiten angegangen, die vor dem Siegeln einen thermischen Ausgleich ermöglichen.
Auch Dichteunterschiede der Produkte beeinflussen den Siegelprozess. Dichte Produkte wie gegartes Fleisch oder Reis speichern Wärme länger als leichtere Komponenten wie Gemüse oder Soßen. Diese unterschiedliche Abkühlung kann lokale Temperaturschwankungen am Siegelrand verursachen und möglicherweise die Siegelkonsistenz beeinträchtigen. Sorgfältige Kontrolle der Befüllungstemperaturen und der Fördergeschwindigkeit helfen, diese Effekte zu minimieren.
Die rheologischen Eigenschaften von Soßenkomponenten stellen eine weitere Überlegung dar. Hochviskose Soßen verteilen sich beim Befüllen möglicherweise nicht gleichmäßig und verursachen lokale Kontaminationsrisiken auf den Siegelflächen. Umgekehrt können niedrigviskose Soßen leichter wandern und erhöhen so das Kontaminationspotenzial. Die Gerätekonstruktion muss diese Variationen durch geeignete Füllsysteme und Maßnahmen zum Schutz des Siegelrandes berücksichtigen.
Das Gebot des hermetischen Verschlusses
Die Produktion von Premium-Fertiggerichten erfordert eine durchgängig hermetische Siegelqualität. Diese Anforderung ist besonders wichtig für Anwendungen mit Schutzgasverpackung, bei denen die Aufrechterhaltung der Gaszusammensetzung im Inneren der Verpackung entscheidend für die Qualitätserhaltung ist.
Die Versiegelung muss Folgendes aushalten:
Temperaturwechsel während des Transports und der Lagerung
Druckunterschiede während des Transports
Mechanische Beanspruchung durch Handhabung und Stapelung
Temperaturextreme bei der Verbraucherzubereitung
Bei Mehrkammer-Formaten verstärken sich diese Anforderungen, da die Siegelintegrität über mehrere Siegelebenen und Kreuzungspunkte hinweg aufrechterhalten werden muss, an denen sich die Folie an die Geometrie der Schale anpassen muss.
Die hermetische Versiegelung erfüllt mehrere Funktionen, die über die bloße Abdichtung hinausgehen. Sie verhindert das Eindringen von Mikroorganismen, erhält die Schutzgasatmosphäre, bewahrt die Produktfeuchtigkeit und schützt vor Kontamination von außen. Jede dieser Funktionen ist für die Erreichung der von modernen Vertriebskanälen geforderten Haltbarkeit unerlässlich.
Die Integrität der hermetischen Versiegelung hängt von mehreren miteinander verbundenen Faktoren ab: der Kompatibilität von Folien- und Schalenmaterialien, der Präzision der Siegelausrüstung, der Sauberkeit der Siegelflächen und der Konstanz der Siegelparameter. Jede Beeinträchtigung dieser Faktoren kann zu einem Siegelversagen führen mit entsprechenden Folgen für Produktqualität und Lebensmittelsicherheit.
Die Prüfung der Siegelintegrität erfordert geeignete Überprüfungsmethoden. Die zerstörende Prüfung durch Messung der Schälfestigkeit liefert quantitative Daten über die Siegelqualität. Zerstörungsfreie Verfahren wie Vakuumverfall- oder Druckdifferenzprüfungen ermöglichen eine Online-Verifizierung. Die Wahl der Prüfverfahren hängt vom Produktionsvolumen, dem Risikoprofil und den gesetzlichen Anforderungen ab.
Der Zusammenhang zwischen Siegelintegrität und Haltbarkeit ist in der Lebensmittelverpackungswissenschaft gut belegt. Die Aufrechterhaltung hermetischer Bedingungen während des gesamten Vertriebs gewährleistet, dass das Produkt in optimalem Zustand beim Verbraucher ankommt. Bei komplexen Mehrkammer-Gerichten ist dieser Zusammenhang besonders bedeutsam, da verschiedene Kammern unterschiedlich anfällig für Qualitätsverschlechterungen sein können.
Herausforderungen an scharfen Ecken und geometrischen Übergängen
Einer der anspruchsvollsten Aspekte der Mehrkammer-Schalenversiegelung tritt an scharfen Ecken und geometrischen Übergängen auf. Diese Bereiche stellen einzigartige technische Herausforderungen dar, die die Siegelintegrität erheblich beeinflussen.
Folienverhalten an Ecken: Während des Siegelns muss sich die Folie den inneren Ecken der Schale anpassen, wo die Kammerwände aufeinandertreffen. Die Siegelschicht muss in diese Übergänge fließen, ohne übermäßig auszudünnen, da dies die hermetische Barriere beeinträchtigen würde. Scharfe Ecken erzeugen Spannungskonzentrationen, die zu Folgendem führen können:
Unvollständigem Siegelfluss, der zu Mikrokanälen führt
Übermäßigem Ausdünnen der Folie an kritischen Spannungspunkten
Entstehung von Siegelbruchstellen während des Transports
Technische Lösungen für Eckprobleme: Die moderne Siegeltechnologie begegnet diesen Herausforderungen durch:
Optimierte Eckradien: Schalenkonstrukteure integrieren großzügige Radien an inneren Ecken, um eine gleichmäßige Folienanpassung zu ermöglichen. Typische Empfehlungen sehen minimale Innenradien von 2-3 mm für eine effektive Siegelqualität vor.
Kompensation der Siegelbalkengeometrie: Die Siegelwerkzeuge enthalten Entlastungselemente und druckverteilende Elemente, die auch an Übergängen eine gleichmäßige Kontaktkraft gewährleisten.
Temperaturprofilierung: Unabhängige Heizzonen um Ecken kompensieren den erhöhten Wärmeverlust an geometrischen Übergängen und halten die Siegeltemperaturen aufrecht.
Praktische Auswirkungen für Hersteller: Das Schalendesign muss den Verbraucherreiz (scharfe, klar definierte Kammern) mit der Siegelfähigkeit (ausreichende Radien) in Einklang bringen. Die frühzeitige Einbindung von Verpackungsingenieuren in die Schalenentwicklung beugt späteren kostspieligen Produktionsproblemen vor.
Die Physik der Folienverformung an Ecken beinhaltet komplexe Spannungsverteilungen. Die Folie wird gleichzeitig in mehrere Richtungen gedehnt, was zu lokalen Ausdünnungen führen kann, die die Barriereeigenschaften beeinträchtigen. Fortschrittliche Finite-Elemente-Analysen können diese Verformungen modellieren und potenzielle Schwachstellen vorhersagen, was eine Designoptimierung vor der Werkzeugherstellung ermöglicht.
Die Materialauswahl beeinflusst die Eckleistung erheblich. Folien mit höherer Dehnbarkeit können sich besser an komplexe Geometrien anpassen, ohne übermäßig auszudünnen. Umgekehrt können Hochbarrierefolien mit begrenzter Dehnbarkeit großzügigere Geometrien erfordern, um eine angemessene Anpassung zu erreichen.
Auch die thermische Vorgeschichte der Folie beeinflusst die Eckleistung. Folien, die vorgewärmt oder konditioniert wurden, können ein anderes Anpassungsverhalten zeigen als Folien, die bei Umgebungstemperatur versiegelt werden. Das Verständnis dieser Zusammenhänge ermöglicht eine Prozessoptimierung, die Siegelqualität und Produktionseffizienz in Einklang bringt.
Die Rolle der Wärmeausdehnung für die Siegelintegrität
Das Verständnis der Wärmeausdehnungskoeffizienten ist für die Aufrechterhaltung der Siegelintegrität bei Temperaturschwankungen während der Verarbeitung und des Vertriebs unerlässlich.
Materialspezifische Ausdehnungseigenschaften:
Polypropylen hat einen Wärmeausdehnungskoeffizienten (CTE) von etwa 100-150 µm/(m·°C), was eine erhebliche Dimensionsänderung im Temperaturbereich während der Siegelung bedeutet
CPET zeigt niedrigere Ausdehnungsraten (etwa 50-70 µm/(m·°C)) und bietet eine bessere Dimensionsstabilität bei erhöhten Temperaturen
Aluminium hat den niedrigsten CTE (etwa 23 µm/(m·°C)) und bietet eine hervorragende Dimensionsstabilität während der Siegelvorgänge
Praktische Auswirkungen auf die Siegelqualität: Wenn eine PP-Schale auf Siegeltemperatur erwärmt wird, kann sich der Schalenrand anders ausdehnen als das Siegelwerkzeug. Diese Ausdehnungsdifferenz kann Probleme mit der Druckverteilung an der Siegelgrenzfläche verursachen. Die Abkühlungsphase stellt eine zusätzliche Herausforderung dar, da die Schale abkühlt und sich zusammenzieht, wodurch Spannungen an der Siegelgrenzfläche entstehen. Siegelsysteme müssen diese dynamischen Dimensionsänderungen kompensieren durch:
Gesteuerte Abkühlungszyklen, die einen allmählichen Spannungsabbau ermöglichen
Federbelastete oder pneumatische Werkzeuge, die während des gesamten Siegelzyklus Druck aufrechterhalten
Temperaturanpassende Siegelparameter, die das materialspezifische Ausdehnungsverhalten berücksichtigen
Versagensarten im Zusammenhang mit Wärmeausdehnung: Eine unzureichende Kompensation der Wärmeausdehnung führt zu verschiedenen Siegelversagensmechanismen:
Kaltsiegel in der Mitte der Siegelränder, wo der Druck aufgrund der Ausdehnung abfiel
Übermäßige Spannungen an den Siegelrändern, wo die unterschiedliche Kontraktion eine Schälkraft erzeugt
Mikrorisse in starren Barrierefolien, die die Ausdehnungsspannungen nicht aufnehmen können
Die Herausforderung der Wärmeausdehnung geht über den eigentlichen Siegelprozess hinaus. Temperaturschwankungen während des Transports und der Lagerung verursachen ebenfalls thermische Spannungen, die die Siegelintegrität im Laufe der Zeit beeinträchtigen können. Verpackungsdesigns, die diese Spannungen durch geeignete Geometrie und Materialauswahl berücksichtigen, weisen eine überlegene Langzeitzuverlässigkeit auf.
Mehrschichtige Verpackungen stellen aufgrund unterschiedlicher Ausdehnungskoeffizienten der Komponenten besondere Herausforderungen dar. Die Grenzfläche zwischen Schale und Folie muss die unterschiedliche Ausdehnung während der Temperaturwechsel aufnehmen. Die Auswahl von Materialien mit kompatiblen Ausdehnungseigenschaften oder die Konstruktion nachgiebiger Grenzflächen hilft, diese Spannungen zu bewältigen.
Der Zusammenhang zwischen Wärmeausdehnung und Siegelqualität wurde in der Verpackungswissenschaft umfassend untersucht. Die Forschung hat gezeigt, dass die Abkühlgeschwindigkeit nach dem Siegeln die endgültigen Siegeleigenschaften erheblich beeinflusst. Ein schnelles Abkühlen kann Spannungen einschließen, die später zu Siegelversagen führen, während ein kontrolliertes Abkühlen den Spannungsabbau und eine verbesserte Siegelqualität ermöglicht.
Materialwissenschaft im Design von Mehrkammer-Schalen
Auswahl der Barrierefolie
Hochbarrierefolien spielen eine unverzichtbare Rolle für die Siegelqualität von Mehrkammer-Schalen. Diese technischen Materialien enthalten mehrere funktionale Schichten, die jeweils spezifische Leistungseigenschaften beitragen:
Sauerstoffbarriereschichten verhindern die Gaspermeation und erhalten die Schutzgasatmosphäre
Feuchtigkeitsbarrieren verhindern die Austrocknung oder Feuchtigkeitswanderung zwischen den Kammern
Siegelschichten gewährleisten eine zuverlässige Verbindung bei Siegeltemperaturen
Bedruckbare Schichten ermöglichen Markenbildung und Verbraucherinformationen
Die Wechselwirkung zwischen den Folieneigenschaften und dem Schalenmaterial beeinflusst die Siegelqualität erheblich. Die Folienauswahl muss die Schalenzusammensetzung berücksichtigen – Polypropylen, CPET, Aluminium oder neue nachhaltige Materialien – die jeweils unterschiedliche thermische Eigenschaften aufweisen, die das Siegel-fenster beeinflussen.
Die Barrierefolientechnologie hat sich in den letzten Jahren erheblich weiterentwickelt. Hochbarrierefolien mit Schichten aus Ethylen-Vinylalkohol (EVOH) oder Polyvinylidenchlorid (PVDC) bieten hervorragende Sauerstoffbarriereeigenschaften. Diese Materialien werden typischerweise mit anderen Schichten kombiniert, die mechanische Festigkeit, Siegelbarkeit und Bedruckbarkeit beitragen.
Die Siegelschicht ist besonders entscheidend für die Siegelqualität. Übliche Siegelschichtmaterialien umfassen Polyethylen, Polypropylen und verschiedene Copolymere. Jedes hat unterschiedliche Siegeleigenschaften, einschließlich Temperaturanforderungen, Verweilzeitempfindlichkeit und Kompatibilität mit verschiedenen Schalenmaterialien.
Die Wahl der Foliendicke erfordert eine Abwägung zwischen Barriereleistung und Siegelbarkeit. Dickere Folien bieten im Allgemeinen bessere Barriereeigenschaften, können aber höhere Siegeltemperaturen oder -drücke erfordern. Umgekehrt können dünnere Folien leichter siegeln, aber die Barriereleistung beeinträchtigen. Die optimale Foliendicke hängt von den spezifischen Produktanforderungen und den Gerätefähigkeiten ab.
Überlegungen zur ökologischen Nachhaltigkeit beeinflussen zunehmend die Folienauswahl. Hersteller erforschen monomaterialielle Folien, die problemlos recycelt werden können, biobasierte Materialien und Folien mit reduziertem Materialeinsatz. Diese Optionen müssen die gleichen Leistungsanforderungen wie herkömmliche Folien erfüllen, was anhaltende Entwicklungsherausforderungen darstellt.
Überlegungen zum Schalenmaterial
Mehrkammer-Schalen erfordern eine sorgfältige Materialauswahl basierend auf den Anwendungsanforderungen:
Polypropylen (PP) bietet hervorragende Mikrowellenkompatibilität und Feuchtigkeitsbarriereeigenschaften. Mit geeigneten Barriereschichten ausgestattet, unterstützen PP-Schalen eine erweiterte Haltbarkeit bei Raumtemperatur bei gleichzeitiger Wahrung der strukturellen Integrität.
Kristallines PET (CPET) bietet überlegene Temperaturbeständigkeit und ermöglicht ofenfeste Anwendungen, die sowohl Mikrowellen- als auch herkömmliche Ofenerhitzung vertragen.
Aluminium bietet außergewöhnliche Barriereleistung für lange Haltbarkeitsanforderungen, stellt aber aufgrund der schnellen Wärmeableitung Herausforderungen an die Versiegelung.
Nachhaltige Alternativen wie monomaterialielles PP und kartonbasierte Lösungen gewinnen an Bedeutung, erfordern jedoch jeweils spezifische Siegelparameter für eine zuverlässige Leistung.
Die Wahl des Schalenmaterials beeinflusst mehrere Aspekte des Verpackungsbetriebs. Materialkosten, Verfügbarkeit und gesetzliche Konformität sind grundlegende Überlegungen. Verarbeitungseigenschaften wie Thermoformbarkeit, Dimensionsstabilität und Siegelverhalten sind ebenso wichtig für die Produktionseffizienz.
Das Schalendesign muss das Verhalten des Materials während des Siegelprozesses berücksichtigen. Materialien mit höherer Wärmeleitfähigkeit erfordern ein sorgfältigeres Temperaturmanagement, um eine Überhitzung zu vermeiden. Materialien mit geringerer Leitfähigkeit können längere Verweilzeiten erfordern, um eine ausreichende Siegelbildung zu erreichen.
Die Wechselwirkung zwischen Schalenmaterial und Schutzgasbedingungen verdient besondere Aufmerksamkeit. Einige Schalenmaterialien sind durchlässiger für Gase, was die Aufrechterhaltung der Schutzgasatmosphäre beeinträchtigt. Barriereschichten oder Laminationen können diese Einschränkung beheben, aber das Siegelverhalten beeinflussen.
Die gesetzliche Konformität für Lebensmittelkontaktmaterialien stellt zusätzliche Anforderungen. Schalenmaterialien müssen die geltenden Lebensmittelsicherheitsstandards erfüllen, einschließlich derjenigen für Extraktionsgrenzwerte und Migrationsprüfungen. Die Dokumentation der Konformität ist für die Produktzulassung und den Export in regulierte Märkte unerlässlich.
Die mechanischen Eigenschaften der Schalenmaterialien beeinflussen ihre Leistung im Vertrieb. Schlagfestigkeit, Stapelfestigkeit und Temperaturtoleranz wirken sich alle auf die Verpackungsintegrität aus. Diese Eigenschaften müssen durch geeignete Prüfprogramme verifiziert werden.
Randdicke und Siegelqualität
Die Variation der Randdicke stellt einen oft übersehenen Faktor dar, der die Siegelqualität bei Mehrkammer-Anwendungen beeinflusst.
Die geometrische Herausforderung: Bei Mehrkammer-Schalen kann die Randdicke zwischen den äußeren Rändern und den inneren Kammerwänden um 15-30 % variieren. Spritzgussbedingte Einschränkungen führen oft zu dickeren Abschnitten nahe dem Schalenumfang und dünneren Abschnitten an den inneren Kammerübergängen.
Auswirkung auf die Wärmeübertragung: Dickere Ränder benötigen mehr Wärmeenergie, um die Siegeltemperatur zu erreichen. Ohne Kompensation können dünnere Abschnitte überhitzen, während dickere Abschnitte unter der Siegeltemperatur bleiben:
Überhitzte dünne Ränder weisen eine geschädigte Siegelschicht auf, was die Bindungsfestigkeit verringert
Unterhitzte dicke Ränder erreichen keinen ausreichenden Schmelzefluss, was zu Kaltsiegeln führt
Technische Kompensationsstrategien:
Zonenunabhängige Temperaturregelung: Einzelne Heizzonen über bestimmten Randbereichen ermöglichen eine Temperaturanpassung basierend auf der lokalen Dicke
Verlängerte Siegelzeit für dicke Abschnitte: Optimierung der Verweilzeit, die die Aufheizanforderungen berücksichtigt
Profilierung der Heizelemente: Kundenspezifische Heizermuster, die konzentrierte Wärme auf dickere Abschnitte liefern
Qualitätsprüfung: Statistische Prozessregelungssysteme (SPC) überwachen die Siegelstärke und Schälfestigkeit als indirekte Indikatoren für die Siegelkonsistenz. Trenddaten identifizieren Parameterabweichungen, bevor die Siegelqualität die Produktintegrität gefährdet.
Der Zusammenhang zwischen Randdicke und Siegelqualität ist bei thermogeformten Schalen besonders bedeutsam. Der Thermoformprozess erzeugt inhärente Dickenunterschiede, die die Siegelqualität beeinflussen können. Das Verständnis dieser Unterschiede und ihrer Auswirkungen auf die Versiegelung ermöglicht eine angemessene Prozesskompensation.
Die Kontamination des Randes kann die Auswirkungen von Dickenunterschieden verschlimmern. Kontaminierte Bereiche benötigen zusätzliche Wärmeenergie, um eine Siegelbildung zu erreichen, was ohnehin schwierige dicke Abschnitte noch anspruchsvoller macht. Eine angemessene Kontaminationsvermeidung ist daher für eine konsistente Leistung unerlässlich.
Die Werkzeugkonstruktion muss Dickenunterschiede des Randes berücksichtigen. Nachgiebige Werkzeuge, die Dickenschwankungen ausgleichen und gleichzeitig den Siegeldruck aufrechterhalten, sind starren Konstruktionen vorzuziehen. Das Werkzeug sollte auch eine einfache Reinigung und Wartung ermöglichen, um Kontaminationsablagerungen zu verhindern.
Die Überwachung der Siegelqualität bietet eine Echtzeit-Überprüfung der Siegelwirksamkeit. Optische Inspektion, Druckverfallprüfung und Sichtkontrolle sind gängige Ansätze. Die Wahl der Überwachungsmethode hängt vom Produktionsvolumen, dem Risikoprofil und den Produktanforderungen ab.
Oberflächenenergie und Siegelschicht-Kompatibilität
Überlegungen zur Oberflächenenergie beeinflussen die Siegelqualität bei Mehrkammer-Anwendungen erheblich. Die Siegelschicht muss eine molekulare Bindung mit der Schalenoberfläche eingehen, was geeignete Benetzungseigenschaften erfordert.
Schalenmaterialien zeigen unterschiedliche Oberflächenenergien, die die Siegelhaftung beeinflussen. Eine höhere Oberflächenenergie fördert im Allgemeinen die Haftung, während eine niedrigere Oberflächenenergie eine Oberflächenbehandlung oder spezifische Siegelschichtformulierungen erfordern kann. Das Verständnis dieser Zusammenhänge ermöglicht eine geeignete Materialauswahl.
Die Corona-Behandlung wird häufig zur Verbesserung der Schalenoberflächenenergie eingesetzt. Diese Behandlung erzeugt eine Oberflächenoxidation, die die Siegelhaftung fördert. Der Behandlungsgrad muss sorgfältig kontrolliert werden, um eine gleichbleibende Siegelqualität zu erreichen, ohne das Schalenmaterial zu beeinträchtigen.
Die Kompatibilität der Siegelschichtformulierung geht über die einfache Haftung hinaus. Die Siegelschicht muss auch der chemischen Umgebung des verpackten Lebensmittels standhalten. Wechselwirkungen zwischen Lebensmittelbestandteilen und der Siegelschicht-Grenzfläche können die langfristige Siegelqualität beeinflussen.
Die Alterung der Siegelgrenzfläche kann während der verlängerten Lagerung auftreten. Oxidation, Hydrolyse und andere Abbaumechanismen können die Siegelstärke allmählich verringern. Beschleunigte Prüfverfahren helfen, die langfristige Siegelqualität vorherzusagen und die Produkthaltbarkeit zu verifizieren.
Die Kombination aus Siegelschicht und Schalenmaterial muss auch die thermische Vorgeschichte des Produkts berücksichtigen. Einfrieren, Kühlen und Wiedererhitzen üben thermische Spannungen auf die Siegelgrenzfläche aus. Eine geeignete Materialauswahl gewährleistet die Siegelintegrität während dieser Prozesse.
Grundlagen der Siegeltechnologie
Heißsiegelmechanismen
Das Heißsiegeln basiert auf dem Prinzip der kontrollierten thermischen Aktivierung thermoplastischer Siegelschichten. Der Prozess erfordert eine präzise Steuerung von drei voneinander abhängigen Variablen:
Die Temperatur muss den Schmelzpunkt der Siegelschicht überschreiten, aber unterhalb der Zersetzungsschwelle von Folie und Schalenmaterial bleiben. Dieses Temperaturfenster ist bei Mehrkammer-Anwendungen besonders eng, wo unterschiedliche Wandstärken zu einer ungleichmäßigen Wärmeverteilung führen.
Der Druck gewährleistet den innigen Kontakt zwischen Folie und Schalensiegelfläche. Eine ungleichmäßige Druckverteilung über komplexe Geometrien gefährdet die Siegelintegrität an Kontaktpunkten.
Die Zeit bestimmt die Dauer der thermischen Einwirkung. Es muss ausreichend Zeit für die molekulare Kettenverschlaufung gegeben sein, die die mechanische Bindung erzeugt, die für die Siegelstärke verantwortlich ist.
Der Heißsiegelprozess durchläuft mehrere aufeinanderfolgende Phasen. Die anfängliche Erwärmung erhöht die Temperatur der Siegelschicht über ihren Schmelzpunkt und ermöglicht so das Fließen und Benetzen des Substrats. Die Druckeinwirkung zwingt die geschmolzene Siegelschicht in innigen Kontakt mit der Schalenoberfläche. Das Abkühlen unter die Erstarrungstemperatur fixiert die Siegelschicht und erzeugt die mechanische Verbindung.
Jede Phase erfordert eine sorgfältige Optimierung für spezifische Anwendungen. Die Erwärmungsphase muss eine ausreichende Temperatur erreichen, ohne die Siegelschicht zu überhitzen. Die Druckphase muss ausreichende Kraft aufrechterhalten, ohne die Schale zu verformen. Die Abkühlungsphase muss eine Erstarrung ohne übermäßige Spannungsbildung ermöglichen.
Die Physik der Wärmeübertragung während des Siegelns umfasst sowohl Leitung als auch Konvektion. Das Siegelwerkzeug überträgt Wärme durch direkten Kontakt (Leitung), während die in der Siegelzone zirkulierende Luft zu Konvektionsverlusten beiträgt. Das Verständnis dieser Wärmeübertragungsmechanismen ermöglicht eine geeignete Geräteauslegung und Parameterauswahl.
Die Siegelqualität wird typischerweise durch Schälprüfungen bewertet, die die Kraft messen, die zum Trennen der Versiegelung erforderlich ist. Die Versagensart (adhäsiv oder kohäsiv) gibt Aufschluss über die Siegelmechanismen und mögliche Verbesserungsbereiche. Gleichbleibende Schälfestigkeit und Versagensart weisen auf eine stabile Siegelqualität hin.
Servogesteuerte Präzision
Moderne Mehrkammer-Schalenversiegelungssysteme verwenden servogesteuerte Technologie, um eine gleichbleibende Siegelkraft über die gesamte Siegelzone aufrechtzuerhalten. Diese Präzision ist unerlässlich, weil:
Mehrkammer-Schalen unterschiedliche Randbreiten und Geometrien aufweisen
Verschiedene Schalenmaterialien unterschiedliche thermische Eigenschaften haben
Produktionsgeschwindigkeiten eine wiederholbare Zyklus-zu-Zyklus-Leistung erfordern
Die Servosteuerung ermöglicht eine Echtzeit-Überwachung und -Anpassung der Kraft und stellt sicher, dass der erforderliche Siegeldruck gleichmäßig über alle Siegelflächen aufgebracht wird. Diese Fähigkeit wirkt sich direkt auf die Siegelintegrität und folglich auf die Produkthaltbarkeit und Verbraucherakzeptanz aus.
Servosysteme bieten Vorteile gegenüber pneumatischen Systemen in Bezug auf Präzision, Wiederholbarkeit und Anpassungsfähigkeit. Die Möglichkeit, die Siegelparameter während des gesamten Zyklus zu profilieren, ermöglicht eine Optimierung für verschiedene Schalenformate und Materialien. Darüber hinaus können Servosysteme sich an veränderte Bedingungen anpassen und Wärmeausdehnung sowie Werkzeugverschleiß kompensieren.
Die Integration von Sensoren mit der Servosteuerung ermöglicht Rückkopplungssysteme, die die Qualität aufrechterhalten. Positionssensoren, Kraftaufnehmer und Temperatursensoren liefern Daten für die Echtzeit-Anpassung. Diese Systeme können Parameterabweichungen erkennen und kompensieren, bevor die Siegelqualität beeinträchtigt wird.
Die Servosteuerung unterstützt auch die Energieeffizienz und reduziert den Wartungsaufwand. Servosysteme verbrauchen nur bei Bedarf Energie, im Gegensatz zu kontinuierlich laufenden pneumatischen Systemen. Die geringere mechanische Belastung der Komponenten verlängert die Lebensdauer der Geräte und verringert die Wartungshäufigkeit.
Der Übergang von pneumatischen zu servogesteuerten Systemen in der Schalenversiegelung wurde durch Qualitätsanforderungen vorangetrieben. Die überlegene Genauigkeit der Servosteuerung unterstützt die anspruchsvollen Anforderungen von Mehrkammer-Anwendungen. Mit zunehmender Produktkomplexität wird der Wert präziser Steuerung deutlicher.
Temperaturmanagement und -kontrolle
Die Temperaturkontrolle ist wohl der kritischste Faktor bei der Mehrkammer-Schalenversiegelung. Schwankungen von nur wenigen Grad können die Siegelqualität und Produktsicherheit erheblich beeinflussen.
Moderne Siegelsysteme verfügen über mehrere Temperaturzonen, die jeweils unabhängig gesteuert werden. Diese Zoneneinteilung ermöglicht die Kompensation unterschiedlicher Randgeometrien, Materialstärken und Wärmeübertragungseigenschaften. Jede Zone wird basierend auf Echtzeit-Rückmeldungen überwacht und angepasst, um das erforderliche Temperaturprofil aufrechtzuerhalten.
Die Auswahl und Platzierung der Temperatursensoren erfordert sorgfältige Überlegungen. Die Ansprechzeit, Genauigkeit und Platzierung der Sensoren beeinflussen alle die Steuerungseffektivität. Die Wärmeverteilung und die thermische Trägheit müssen bei der Auslegung der Steuerungsstrategien berücksichtigt werden.
Das Design der Heizelemente beeinflusst die Temperaturverteilung erheblich. Eine gleichmäßige Erwärmung über die Siegelfläche ist für eine gleichbleibende Siegelqualität unerlässlich. Übliche Ansätze umfassen Kartuschenheizer, beheizte Platten und induktive Erwärmung. Jeder Ansatz bietet je nach spezifischer Anwendung unterschiedliche Vorteile.
Wärmeverluste an die Umgebung müssen durch geeignetes Gerätedesign gemanagt werden. Isolierung, Reflektoren und andere Maßnahmen reduzieren Verluste und verbessern die Energieeffizienz. Ein effektives thermisches Management schützt auch Bediener und umgebende Geräte vor übermäßigen Temperaturen.
Die Wahl der Siegeltemperatur hängt von den thermischen Eigenschaften sowohl des Schalenmaterials als auch der Folie ab. Die Siegelschicht muss ihren Schmelzpunkt erreichen, ohne die Zersetzungstemperatur einer Komponente zu überschreiten. Dieses Temperaturfenster wird durch Materialcharakterisierung und Prüfung bestimmt.
Druckaufbringung und -verteilung
Die Druckverteilung während der Versiegelung ist ebenso wichtig wie die Temperaturkontrolle. Eine unregelmäßige Druckverteilung erzeugt Schwankungen in der Siegelqualität und potenzielle Schwachstellen.
Herkömmliche Siegelsysteme verwendeten pneumatischen Druck, der durch starre Plattenstrukturen aufgebracht wurde. Während dieser Ansatz für einfache Geometrien wirksam war, erzeugt er eine ungleichmäßige Druckverteilung über komplexe Mehrkammer-Schalen. Der Druck in der Mitte der Siegelzone kann sich erheblich von dem an den Rändern unterscheiden.
Moderne Systeme verwenden fortschrittliche Druckaufbringungsmechanismen:
Federbelastete Werkzeuge: Bieten lokale Druckkontrolle durch unabhängig federbelastete Elemente, die sich an die Schalengeometrie anpassen
Hydraulische Kompensation: Passt den Druck basierend auf Echtzeit-Rückmeldungen von Kraftsensoren an
Pneumatische Profilierung: Steuert das Druckprofil während des gesamten Zyklus, um Wärmeausdehnung und Materialverhalten zu berücksichtigen
Das Werkzeug, das den Druck auf die Siegelfläche überträgt, erfordert sorgfältiges Design. Die Anpassung an die Schalengeometrie, Verschleißfestigkeit und Zugänglichkeit für die Reinigung sind wesentliche Überlegungen. Das Werkzeugmaterial muss geeignete thermische Eigenschaften zur Unterstützung des Temperaturmanagements haben.
Die Druckverteilung kann durch drucksensitive Folienanalyse, direkte Messung mit Kraftsensoren und Sichtprüfung verifiziert werden. Diese Methoden identifizieren Bereiche mit Druckabweichungen, die die Siegelqualität beeinträchtigen können. Die regelmäßige Verifizierung gewährleistet eine anhaltende Leistungskonsistenz.
Die Beziehung zwischen Druck und Verweilzeit ist wichtig für die Prozessoptimierung. Höherer Druck kann kürzere Verweilzeiten ermöglichen, während niedrigerer Druck längere Verweilzeiten zur Siegelbildung erfordert. Die optimale Kombination für jede Anwendung erfordert systematische Prüfung und Bewertung.
Hygiene- und Sicherheitstechnik
Reinigungstauglichkeitsstandards
Mehrkammer-Schalenversiegelungsgeräte müssen strenge Hygieneanforderungen in Lebensmittelproduktionsumgebungen erfüllen. Zu den Designüberlegungen gehören:
Edelstahlkonstruktion (typischerweise Güte 304 oder höher) in produktberührenden Bereichen
Abgeschrägte Oberflächen, die Flüssigkeitsansammlungen verhindern
Minimale Spalten, in denen sich Lebensmittelpartikel ansammeln könnten
Schnelllöskomponenten für effizienten Reinigungszugang
Die IP65-Washdown-Schutzart hat sich als De-facto-Standard für Fertiggericht-Verpackungsgeräte etabliert und ermöglicht eine gründliche Reinigung ohne Eindringen von Wasser oder Reinigungsmitteln in empfindliche Komponenten.
Die Hygienetechnik geht über das Oberflächendesign hinaus und umfasst den Schutz interner Komponenten. Die internen Mechanismen der Geräte müssen gegen Wasser und Reinigungsmittel abgedichtet sein. Dieser Schutz verringert den Wartungsaufwand und verlängert die Lebensdauer der Geräte.
Die Materialauswahl für Hygieneanwendungen umfasst die Berücksichtigung von Korrosionsbeständigkeit, Oberflächengüte und Reinigungskompatibilität. Edelstahl ist aufgrund seiner Korrosionsbeständigkeit und Reinigungsfähigkeit das bevorzugte Material. Andere Materialien können jedoch für bestimmte Komponenten geeignet sein.
Das Design auf Reinigungsfähigkeit sollte alle Oberflächen berücksichtigen, die mit Produkt in Kontakt kommen oder während der Reinigung exponiert sein könnten. Die Zugänglichkeit für Reinigungswerkzeuge und Sichtprüfungen ist unerlässlich. Glatte Oberflächen mit minimalen Nähten und Spalten reduzieren die Reinigungskomplexität.
Die Validierung der Reinigungsfähigkeit durch mikrobiologische Prüfungen gibt Vertrauen in das Hygienedesign. Die Prüfungen sollten Worst-Case-Bedingungen für Verschmutzungsbelastung und Reinigungsschwierigkeiten simulieren. Die regelmäßige Überprüfung gewährleistet eine anhaltende Reinigungseffektivität.
Verhinderung von Kreuzkontamination
Auf Mehrkammer-Linien werden oft mehrere Mahlzeitenvarianten innerhalb einer Produktionscharge hergestellt. Technische Kontrollen müssen Kreuzkontamination verhindern:
Eigene Befüllzonen für verschiedene Mahlzeitentypen
Sanitärprotokolle zwischen Produktwechseln
Allergenabtrennung durch physische Barrieren oder spezielle Geräteabschnitte
Transfersysteme, die produktberührende Oberflächen minimieren
Die Verhinderung von Kreuzkontamination erfordert einen umfassenden Ansatz vom Eingang der Zutaten bis zur fertigen Verpackung. Jeder Schritt im Prozess muss Kontaminationsrisiken und geeignete Kontrollen berücksichtigen.
Das Allergenmanagement ist in der Lebensmittelproduktion besonders wichtig. Schon Spuren von Allergenen können bei empfindlichen Personen schwerwiegende Reaktionen auslösen. Mehrkammer-Produktionslinien, die verschiedene Allergen-haltige Produkte verarbeiten, erfordern spezielle Kontrollmaßnahmen.
Prozessinterne Kontrollen wie farbcodierte Werkzeuge, getrennte Reinigungspläne und Luftführungssysteme reduzieren Kontaminationsrisiken. Mitarbeiterschulungen und Verfahrenskontrollen unterstützen eine effektive Kreuzkontaminationsverhinderung.
Die Verifizierung durch Prüfungen und Audits gewährleistet die Wirksamkeit der Kreuzkontaminationskontrollen. Die Prüfungen sollten bekannte Kontaminationsrisiken adressieren und die Präventionsmaßnahmen validieren. Regelmäßige Audits identifizieren Verbesserungsmöglichkeiten.
Produktionsflexibilität und Skalierbarkeit
Programmatischer Wechsel
Die Produktion von Mehrkammer-Fertiggerichten erfordert in der Regel häufige Formatwechsel zur Abdeckung verschiedener Produktlinien. Fortschrittliche Siegelsysteme begegnen diesem Bedarf durch rezeptgesteuerte Steuerungen, die verwalten:
Siegelparameter (Temperatur, Zeit, Druck)
Folienregistrierung und -indexierung
Werkzeugkonfiguration
Gasusammensetzung (falls zutreffend)
Der programmatische Wechsel reduziert die Stillstandszeit im Vergleich zu manuellen Werkzeugwechseln erheblich und ermöglicht es den Herstellern, eine hohe Gesamtanlageneffektivität bei gleichzeitig großer Produktvielfalt aufrechtzuerhalten.
Rezeptverwaltungssysteme speichern optimierte Parameter für jedes Produkt und Schalenformat. Änderungen werden über Software und nicht durch manuelle Einstellungen vorgenommen, was menschliche Fehler reduziert und die Konsistenz verbessert. Die Integration mit Produktionsplanungssystemen ermöglicht die automatische Rezeptauswahl basierend auf Produktionsplänen.
Die Vorteile des programmatischen Wechsels gehen über die Reduzierung der Stillstandszeit hinaus. Die konsistente Anwendung optimierter Parameter verbessert die Siegelqualität und reduziert die Variabilität. Die durch die Rezeptverwaltung ermöglichte Reproduzierbarkeit unterstützt die Qualitätssicherung und Produktsicherheit.
Werkzeugwechselsysteme sind für die Formateflexibilität unerlässlich. Schnellwechselwerkzeuge mit standardisierten Befestigungen und Schnittstellen reduzieren die Wechselzeit und die mechanische Komplexität. Wagenbasierte Systeme, die Werkzeuge für zukünftige Wechsel vorbereiten, verbessern die Effizienz weiter.
Die Schulungsanforderungen für Wechselvorgänge werden durch Automatisierung reduziert. Bediener müssen den Prozess verstehen und Fehler beheben können, aber der Bedarf an speziellen Fähigkeiten wird minimiert.
Skalierbarkeitsüberlegungen
Die Geräteauswahl muss mit den Produktionsanforderungen und Wachstumsprognosen übereinstimmen. Wichtige Faktoren sind:
Durchsatzkapazität im Verhältnis zu aktuellen und geplanten Volumina
Wechselgeschwindigkeit für Formateflexibilität
Integrationsfähigkeit mit vorgelagerten und nachgelagerten Geräten
Automatisierungspotenzial für Arbeitsoptimierung
Hersteller sollten sowohl eigenständige Geräte als auch integrierte Linienlösungen basierend auf ihrem spezifischen betrieblichen Kontext bewerten.
Die Skalierbarkeit eines Siegelsystems hängt von seiner Fähigkeit ab, eine erhöhte Produktion ohne grundlegende Neukonstruktion zu bewältigen. Modulare Gerätearchitekturen, die eine inkrementelle Kapazitätserweiterung ermöglichen, sind für wachstumsorientierte Betriebe vorzuziehen.
Die Integration mit vorgelagerten und nachgelagerten Geräten ist für die Linieneffizienz unerlässlich. Füllgeräte, Folienzuführsysteme und nachgelagerte Handhabung müssen mit dem Siegelsystem koordiniert werden. Die Schnittstellenkomplexität und -kompatibilität sollten bei der Geräteauswahl bewertet werden.
Automatisierungsoptionen sollten basierend auf Arbeitskräfteverfügbarkeit und -kosten in Betracht gezogen werden. Vollautomatische Linien reduzieren den Arbeitskräftebedarf, erfordern aber höhere Kapitalinvestitionen. Teilautomatisierte Ansätze können Flexibilität für Betriebe mit geringerem Volumen bieten.
Mögliche zukünftige Erweiterungen sollten im Hinblick auf physischen Raum, Versorgungskapazität und technische Kompatibilität bewertet werden. Geräte, die aufgerüstet oder erweitert werden können, bieten mehr Flexibilität als Lösungen mit fester Kapazität.
Operative Exzellenz und Wartung
Verhinderung von Siegelversagen
Siegelversagen bei der Mehrkammer-Schalenversiegelung kann mehrere Ursachen haben:
Die Kontamination des Randes bleibt die häufigste Ursache. Produktrückstände auf Siegelflächen verhindern die Folienhaftung und schaffen Leckpfade. Lösungen umfassen:
Optimierung der Befüllungsvorgänge zur Minimierung von Verschüttungen
Implementierung von Randabstreifsystemen
Verwendung technischer Siegelsysteme mit kontaminationstoleranter Leistung
Parameterabweichungen treten auf, wenn Temperatur-, Druck- oder Zeitvariablen von den Sollwerten abweichen. Regelmäßige Überwachung und Kalibrierung erhalten die Konsistenz:
Thermoelementprüfung auf Temperaturgenauigkeit
Druckaufnehmerkalibrierung für Kraftmessung
Zykluszeitvalidierung für Zeitsteuerung
Materialvariabilität beeinflusst die Siegelqualität. Die eingehende Materialprüfung und Rückverfolgbarkeitssysteme gewährleisten eine gleichbleibende Qualität:
Folienstärkenprüfung
Schalendimensionsprüfung
Materialzertifizierung für kritische Eigenschaften
Die Verhinderung von Siegelversagen erfordert einen ganzheitlichen Ansatz, der alle möglichen Versagensarten adressiert. Die Ursachenanalyse von Fehlern identifiziert systemische Probleme, die behoben werden müssen. Kontinuierliche Verbesserungsprogramme adressieren die identifizierten Probleme und verhindern ein Wiederauftreten.
Die statistische Prozessregelung (SPC) gibt frühzeitige Warnungen vor sich entwickelnden Problemen. Die Überwachung von Schlüsselparametern und die Trendanalyse ermöglichen Korrekturen vor dem Auftreten von Fehlern. Die Implementierung von SPC erfordert geeignete Messsysteme und Datenanalysefähigkeiten.
Das Lieferantenqualitätsmanagement ist für eine konsistente Leistung unerlässlich. Materialspezifikationen sollten klar definiert und durch Eingangsprüfungen verifiziert werden. Lieferantenaudits gewährleisten die anhaltende Einhaltung der Qualitätsanforderungen.
Vorbeugende Wartungsprogramme
Strukturierte vorbeugende Wartung verlängert die Lebensdauer der Geräte und gewährleistet eine gleichbleibende Siegelqualität. Umfassende Programme umfassen:
Tägliche Inspektionen mit Fokus auf:
Zustand und Sauberkeit des Siegelbalkens
Folienführung und -spannung
Genauigkeit der Schalenindexierung
Überprüfung der Sicherheitssysteme
Regelmäßige Wartung mit Fokus auf:
Verschleiß mechanischer Komponenten (Lager, Dichtungen, Aktuatoren)
Elektrische Systemprüfung (Sensoren, Steuerungen, Heizungen)
Pneumatische Systemintegrität (Armaturen, Zylinder, Ventile)
Geplante Überholungen für:
Austausch des Siegelbalkens
Überholung der Führungsschienen
Steuerungssystem-Updates
Die Vorteile der vorbeugenden Wartung gehen über die Gerätezuverlässigkeit hinaus. Der gleichbleibende Maschinenzustand unterstützt eine gleichbleibende Siegelqualität und reduziert Ausschuss und Abfall. Die Gesamtbetriebskosten werden durch ausgewogene Wartungsprogramme optimiert.
Die Wartungsplanung sollte Produktionspläne berücksichtigen, um Stillstandszeiten zu minimieren. Überholungen und größere Wartungsarbeiten werden am besten während geplanter Stillstandszeiten durchgeführt. Die Verfügbarkeit von Ersatzteilen und die Technikerschulung unterstützen eine effektive Wartungsdurchführung.
Die Wartungsdokumentation und -aufzeichnung unterstützen die kontinuierliche Verbesserung. Die Analyse der Wartungshistorie identifiziert wiederkehrende Probleme und Verbesserungsmöglichkeiten. Vorausschauende Wartungsprogramme, die Maschinendaten zur Vorhersage von Fehlern nutzen, bieten zusätzliche Optimierung.
Nachhaltigkeitsauswirkungen
Materialreduzierung
Die Mehrkammer-Schalenversiegelungstechnologie ermöglicht eine erhebliche Materialreduzierung im Vergleich zu alternativen Formaten. Die Folienversiegelung macht Schnappverschlussmechanismen überflüssig und bietet gleichzeitig überlegene hermetische Qualität. Die Möglichkeit, dünnere Schalenmaterialien zu verwenden, ohne die strukturelle Integrität zu beeinträchtigen, trägt bei zu:
Reduziertem Kunststoffverbrauch pro Verpackung
Geringerem Transportgewicht und damit verbundenen CO2-Emissionen
Verringertem Verpackungsabfall am Ende der Lebensdauer
Die durch optimiertes Schalendesign erreichte Materialreduzierung ist signifikant. Dünnere Ränder, minimierte Wandquerschnitte und effiziente Kammergeometrien reduzieren den Materialeinsatz bei gleichbleibender struktureller Leistung.
Die Verpackungsgewichtsreduzierung hat kaskadierende Vorteile in der Lieferkette. Leichtere Verpackungen reduzieren das Transportgewicht und den damit verbundenen Kraftstoffverbrauch. Die Reduzierung des Materialeinsatzes verringert auch den Abfall am Ende der Lebensdauer.
Die Gewichtsreduzierung muss mit den Leistungsanforderungen abgewogen werden. Die reduzierte Materialfestigkeit muss durch geeignetes Design kompensiert werden. Prüfungen verifizieren, dass gewichtsreduzierte Verpackungen die erforderliche Vertriebsleistung beibehalten.
Der Trend zu nachhaltigen Verpackungen treibt weiterhin Innovationen bei Schalenmaterialien und -design voran. Neue Materialien und Herstellungsverfahren bieten Möglichkeiten zur weiteren Reduzierung der Umweltauswirkungen.
Reduzierung von Lebensmittelabfällen
Der vielleicht bedeutendste Nachhaltigkeitsbeitrag der Mehrkammer-Schalenversiegelung liegt in der Haltbarkeitsverlängerung. Durch die Aufrechterhaltung der Produktqualität über längere Zeiträume reduzieren diese Systeme Lebensmittelabfälle an mehreren Punkten:
Einzelhandelsabfälle durch verdorbene Produkte
Verbraucherabfälle durch ungenutzte Portionen
Produktionsabfälle durch Verpackungsfehler
Die verlängerte Haltbarkeit ermöglicht eine effizientere Distribution und Bestandsverwaltung und reduziert so Abfälle in der gesamten Lieferkette.
Die Umweltauswirkungen der Lebensmittelproduktion sind erheblich. Wenn Lebensmittel verschwendet werden, werden auch alle Ressourcen, die für ihre Produktion verwendet wurden (Wasser, Energie, Land, Düngemittel), verschwendet. Verpackungen, die die Haltbarkeit verlängern, tragen somit zu einer umfassenden Ressourcenschonung bei.
Der wirtschaftliche Wert der Haltbarkeitsverlängerung ist signifikant. Weniger Abfall erhöht die verfügbare Produktmenge für den Verkauf und reduziert die Entsorgungskosten. Diese wirtschaftlichen Vorteile unterstützen Investitionen in verbesserte Verpackungstechnologie.
Das Verbraucherverhalten beeinflusst die Muster der Lebensmittelverschwendung. Verpackungen, die eine bequeme Portionierung und Lagerung ermöglichen, reduzieren Abfälle durch ungenutzte Portionen. Eine klare Kennzeichnung und optische Attraktivität unterstützen auch die Verbraucherakzeptanz und den Verzehr.
Die Beziehung zwischen Verpackung und Nachhaltigkeit ist komplex, mit mehreren zu berücksichtigenden Faktoren. Die ökologische Lebenszyklusanalyse bietet einen umfassenden Rahmen für die Bewertung von Verpackungsalternativen. Diese Bewertungen berücksichtigen die Phasen der Rohstoffgewinnung, Herstellung, Distribution, Nutzung und des End-of-Life.
Überlegungen zur Geräteauswahl
Schalenversiegelung oder Thermoformen?
Die Wahl zwischen Schalenversiegelungs- und Thermoformtechnologien für Mehrkammer-Fertiggerichte erfordert eine sorgfältige Bewertung der Betriebsanforderungen.
Schalenversiegelung
Schalenversiegelungsgeräte verarbeiten vorgeformte Schalen und bieten:
Flexibilität bei verschiedenen Schalenformaten
Kleineren Gerätefußabdruck
Geringere Anfangsinvestition
Schnelle Wechselfähigkeit
Thermoformen
Thermoformsysteme stellen Schalen aus Rollenware her und bieten:
Niedrigere Stückmaterialkosten bei hohem Volumen
Volle Kontrolle über die Schalengeometrie
Potenzial für höheren Durchsatz
Integration von Form-, Füll- und Siegelvorgängen
Die Wahl hängt vom Produktionsvolumen, der Formatevielfalt und den Integrationsanforderungen ab.
Die Schalenversiegelung bietet besondere Vorteile für Hersteller mit umfangreichen Produktportfolios. Die Möglichkeit, zwischen Schalenformaten durch Werkzeugwechsel zu wechseln, unterstützt die Produktvielfalt ohne nennenswerte Stillstandszeiten. Die Investition ist aufgrund des Wegfalls des Thermoformabschnitts geringer.
Das Thermoformen bietet Vorteile für hochvolumige, variantenarme Betriebe. Die Integration der Schalenherstellung mit Befüllung und Versiegelung schafft eine effiziente Produktion. Die Materialkosten pro Verpackung sind niedriger, was die höheren Kapitalkosten teilweise ausgleicht.
Die Entscheidung zwischen diesen Technologien sollte auf einer gründlichen Analyse der Produktionsanforderungen, Volumina und Wachstumsprognosen basieren. Beide Technologien bieten Vorteile in geeigneten Anwendungen.
Mehrkammer-Werkzeuge
Mehrkammer-Siegelwerkzeuge stellen eine erhebliche technische Investition dar. Wichtige Überlegungen umfassen:
Die Geometrie des Siegelbalkens muss präzise mit der Schalenkontur übereinstimmen, um eine gleichmäßige Druckverteilung über alle Siegelflächen zu gewährleisten. Dies wird mit zunehmender Kammerzahl immer kritischer.
Die Temperaturverteilung über den Siegelbalken muss gleichmäßig bleiben. Mehrzonenheizung und unabhängige Temperaturregelung gewährleisten eine gleichmäßige Wärmezufuhr trotz unterschiedlicher Schalendicke.
Die Zugänglichkeit für die Wartung der Werkzeugkomponenten vereinfacht Reinigungs- und Austauschverfahren und minimiert Stillstandszeiten.
Die Werkzeugauslegung für Mehrkammer-Schalen erfordert spezialisierte technische Expertise. Die Geometrie der Kammerwände, die Übergangsbereiche zwischen den Kammern und der Siegelrand beeinflussen alle die Werkzeuganforderungen.
Die thermische Masse des Werkzeugs beeinflusst die Zykluszeit und Produktivität. Leichtere Werkzeuge heizen und kühlen schneller und ermöglichen einen höheren Durchsatz. Leichtere Werkzeuge können jedoch anfälliger für Verformung und Verschleiß sein.
Der Werkzeugverschleiß tritt durch wiederholte Zyklen und Reinigungsvorgänge auf. Das Verschleißmuster wird durch die Druckverteilung und Temperaturwechsel beeinflusst. Regelmäßige Inspektion und Überholung erhalten die Leistung.
Technischer Vergleich: Siegelansätze
Schalenversiegelung vs. Thermoformen für Mehrkammer-Gerichte
Kritische Einsicht: Für Hersteller, die umfangreiche SKU-Portfolios mit häufigen Produktwechseln verwalten, bietet die Schalenversiegelung eine überlegene betriebliche Flexibilität. Das Thermoformen ist in hochvolumigen, variantenarmen Produktionsszenarien überlegen, in denen die Materialeffizienz die Geschäftsentscheidung treibt.
Vergleich der Siegeltechnologien: Parameterüberlegungen
FAQ-Bereich
Warum stellen Mehrkammer-Gerichte im Vergleich zu Einkammer-Formaten einzigartige Siegelherausforderungen dar?
Mehrkammer-Schalen erfordern eine gleichmäßige Siegelkraft und Wärmeverteilung über unterschiedliche Geometrien und verschiedene Zutatentiefen hinweg. Jede Kammer kann Zutaten mit unterschiedlichen thermischen Eigenschaften enthalten – zum Beispiel Protein und Gemüse –, die die Wärmeübertragung auf den Siegelrand beeinflussen. Darüber hinaus muss die Versiegelung dort erfolgen, wo die Kammerwände zusammentreffen, was komplexe Geometrien schafft, die Präzisionswerkzeuge und gleichmäßige Druckaufbringung erfordern.
Wie beeinflusst die Wahl des Schalenmaterials die Siegelqualität bei Mehrkammer-Anwendungen?
Das Schalenmaterial beeinflusst direkt das thermische Siegel-fenster. Polypropylen, CPET und Aluminium haben jeweils unterschiedliche thermische Eigenschaften, die beeinflussen, wie sie die Wärme an den Siegelrand leiten. Dickere Abschnitte erzeugen Temperaturgradienten, die durch geeignete Heizparameter kompensiert werden müssen. Mehrschichtige Konstruktionen mit speziellen Siegelschichten verbessern die Kompatibilität mit Foliensiegeln.
Welche Rolle spielt die Randdickenschwankung für die Siegelqualität?
Die Randdicke bei Mehrkammer-Schalen kann zwischen den äußeren Rändern und den inneren Kammerwänden um 15-30 % variieren. Dickere Ränder benötigen mehr Wärmeenergie, um die Siegeltemperatur zu erreichen, was das Risiko birgt, dass dünnere Abschnitte überhitzen, während dickere Abschnitte untererhitzt bleiben. Moderne Siegelsysteme kompensieren dies durch zonenunabhängige Temperaturregelung und verlängerte Verweilzeiten bei Bedarf.
Wie wirken sich scharfe Ecken auf die Siegelintegrität bei Mehrkammer-Schalen aus?
Scharfe Ecken erzeugen Spannungskonzentrationen und erfordern, dass die Folie sich abrupten geometrischen Übergängen anpasst. Dies kann zu unvollständigem Siegelfluss, übermäßiger Folienausdünnung und möglichen Ausgangspunkten für Versagen führen. Technische Lösungen umfassen großzügige Eckradien (mindestens 2-3 mm), Siegelbalkenkompensation und Temperaturprofilierung um Ecken.
Welche Rolle spielt die Hygienetechnik bei Mehrkammer-Schalenversiegelungsgeräten?
Die Hygienetechnik gewährleistet die Reinigungsfähigkeit, um Kreuzkontamination zwischen Produktionschargen zu verhindern. Zu den wichtigsten Designelementen gehören eine Edelstahlkonstruktion, abgeschrägte Oberflächen zur Verhinderung von Flüssigkeitsansammlungen, minimale Spalten, in denen sich Lebensmittelpartikel ansammeln können, und Schnelllöskomponenten, die eine gründliche Reinigung erleichtern. Die Washdown-Fähigkeit (typischerweise IP65) ermöglicht eine hygienische Wartung ohne Beschädigung der Geräte.
Wie können Hersteller häufige Produktwechsel auf Mehrkammer-Siegellinien bewältigen?
Programmatische Wechselsysteme speichern Rezeptparameter für verschiedene Mahlzeitenformate und passen Siegeltemperatur, -druck, -zeit und Werkzeugkonfiguration über Software statt durch manuelle Eingriffe an. Dieser Ansatz reduziert die Stillstandszeit erheblich und ermöglicht einen effizienten Wechsel zwischen Produktvarianten bei gleichbleibender Siegelqualität.
Was verursacht Siegelversagen bei der Mehrkammer-Schalenversiegelung?
Siegelversagen resultieren typischerweise aus Randkontamination während der Befüllvorgänge, Parameterabweichungen bei Siegeltemperatur oder -druck, Materialschwankungen bei Folien oder Schalen oder mechanischen Problemen mit dem Siegelwerkzeug. Konsistente Überwachung und vorbeugende Wartungsprogramme helfen, Fehlerraten zu minimieren und die Produktqualität zu erhalten.
Wie wirkt sich die Wärmeausdehnung auf die Siegelintegrität aus?
Verschiedene Materialien haben unterschiedliche Wärmeausdehnungskoeffizienten. Wenn sich Schalen während der Versiegelung erwärmen, dehnen sich die Ränder anders aus als das Siegelwerkzeug, was möglicherweise Probleme mit der Druckverteilung verursacht. Während der Abkühlung erzeugt die Kontraktion Spannungen an der Siegelgrenzfläche. Die Kompensation durch gesteuerte Abkühlungszyklen und federbelastete Werkzeuge erhält die Siegelintegrität trotz Temperaturschwankungen aufrecht.
Welche Vorteile bietet die servogesteuerte Versiegelung im Vergleich zu pneumatischen Systemen?
Die servogesteuerte Versiegelung bietet überlegene Präzision, Wiederholbarkeit und Anpassungsfähigkeit im Vergleich zu pneumatischen Systemen. Die Möglichkeit, die Siegelparameter während des gesamten Zyklus zu profilieren, ermöglicht eine Optimierung für verschiedene Schalenformate und Materialien. Darüber hinaus können Servosysteme sich an veränderte Bedingungen anpassen und Wärmeausdehnung sowie Werkzeugverschleiß kompensieren.
Wie beeinflusst die Oberflächenenergie die Siegelqualität?
Die Oberflächenenergie beeinflusst, wie gut die Siegelschicht die Schalenoberfläche während der Versiegelung benetzt. Eine höhere Oberflächenenergie fördert im Allgemeinen die Haftung, während eine niedrigere Oberflächenenergie eine Oberflächenbehandlung oder spezifische Siegelschichtformulierungen erfordern kann. Die Corona-Behandlung wird häufig eingesetzt, um die Oberflächenenergie zu erhöhen und die Siegelhaftung zu verbessern.
Fazit
Die Mehrkammer-Schalenversiegelung stellt eine Konvergenz technischer Disziplinen dar, die der wachsenden Nachfrage nach anspruchsvollen Fertiggerichten gerecht wird. Erfolg erfordert die integrierte Betrachtung von Materialwissenschaft, Gerätetechnik, Betriebsabläufen und Qualitätskontrollsystemen. Hersteller müssen Flexibilität für vielfältige Produktportfolios mit Automatisierung für gleichbleibende Qualität in Einklang bringen und gleichzeitig strenge Hygienestandards und Kosteneffizienz wahren.
Die Technologie entwickelt sich ständig weiter, wobei Fortschritte in der servogesteuerten Versiegelung, hygienischen Auslegung und nachhaltigen Materialien eine verbesserte Leistung in Produktionsumgebungen ermöglichen. Für Lebensmittelverarbeiter bietet das Verständnis dieser technischen Grundlagen die Basis für die Geräteauswahl und Prozessoptimierung, die Wettbewerbsvorteile auf dem Premium-Fertiggericht-Markt verschaffen.
Die Wirtschaftlichkeit der Mehrkammer-Schalenversiegelung begünstigt zunehmend ausgefeilte Systeme, die Präzision, Flexibilität und Zuverlässigkeit kombinieren. Während die Anfangsinvestition höher sein mag, bieten die langfristigen Vorteile in Form von weniger Abfall, verbesserter Qualität und verlängerter Haltbarkeit eine starke Rendite.
Mit Blick auf die Zukunft werden Entwicklungen in der intelligenten Fertigung und Digitalisierung die Fähigkeiten von Siegelsystemen weiter verbessern. Echtzeit-Überwachung und -Steuerung, vorausschauende Wartung und integriertes Qualitätsmanagement werden zu Standardmerkmalen. Diese Fortschritte werden eine noch größere Produktionseffizienz und Produktqualität ermöglichen.
Für Lebensmittelverarbeiter, die Technologieoptionen bewerten, wird eine Zusammenarbeit mit erfahrenen Herstellern von Verpackungsgeräten empfohlen. Die technische Expertise von Vormek und das Verständnis von Mehrkammer-Anwendungen können die Geräteauswahl und -implementierung unterstützen. Unsere Präzisionssiegelsysteme sind für die anspruchsvollen Anforderungen der modernen Fertiggericht-Produktion ausgelegt.