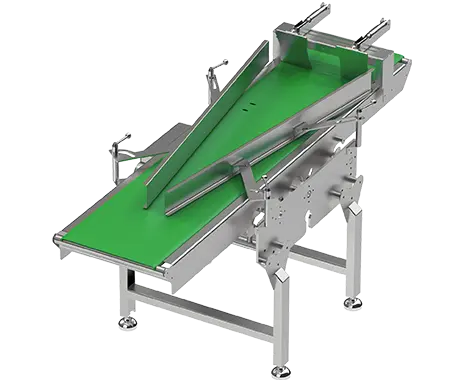

Einführung in den Vormek Converix VLM-500
Die Steigerung der Produktionskapazität bringt immer wieder neue Herausforderungen im Produkttransfer mit sich. Viele automatische Tray-Sealer, die für höheren Durchsatz ausgelegt sind, verpacken und geben Produkte in zwei oder mehr parallelen Bahnen aus. Diese Methode verbessert zwar die Verpackungseffizienz, aber nachgelagerte Anlagen – wie automatische Etikettierer, Tintenstrahldrucker, Qualitätskontrollsysteme, Kontrollwaagen, Kartoniermaschinen und Palettierroboter – benötigen typischerweise einen einbahnigen Produktzufuhr mit gleichmäßigem Abstand.
Infolgedessen sind viele Fabriken immer noch auf manuelle Arbeitskräfte angewiesen, um die mehrbahnige Ausgabe in eine einzelne Bahn umzuwandeln. Dies verursacht Engpässe, erhöht die Kosten und birgt Kontaminationsrisiken.
Gleichzeitig machen räumliche Einschränkungen in vielen Betrieben eine geradlinige (Inline-)Erweiterung unmöglich. In solchen Fällen ist Technologie erforderlich, die gleichzeitig Bahnvereinigung und Richtungsänderungen bewältigen kann.
Der Converix VLM-500 ist eine fortschrittliche technische Lösung, die entwickelt wurde, um beide Herausforderungen gleichzeitig zu bewältigen. Dieses System kann die mehrbahnige Ausgabe von Verpackungsmaschinen in einen einbahnigen Strom umwandeln und gleichzeitig die Produktbewegung um 90 Grad umlenken. Das Ergebnis: geringerer Platzbedarf, Eliminierung manueller Vorgänge, gesteigerte Produktivität und die Grundlage für eine vollständige Automatisierung der Verpackungslinie.
Die Herausforderung der Branche – Die versteckten Kosten der manuellen Produktzusammenführung
In vielen Lebensmittelproduktionslinien erfolgt der Transfer der Ausgabe von Verpackungsmaschinen zu nachgelagerten Anlagen immer noch halbmanuell. Bediener sammeln Produkte aus mehreren Bahnen ein und legen sie in Einzelreihenfolge auf das nächste Förderband. Dies mag einfach erscheinen, hat aber im industriellen Maßstab weitreichende Konsequenzen:
| Konsequenz | Beschreibung |
|---|---|
| Erhöhte Arbeitskosten | Mehrere Bediener pro Schicht erforderlich |
| Abhängigkeit der Linie vom Bediener | Leistung gebunden an Verfügbarkeit und Qualifikation des Bedieners |
| Ermüdung und Qualitätsabfall | Leistungsabfall in den späten Schichtstunden |
| Engpässe bei Spitzenproduktion | Verlangsamt den Gesamtdurchsatz der Linie |
| Ungeplante Stillstände | Störungen durch Fehler bei der manuellen Handhabung |
| Reduzierte Effizienz nachgelagerter Anlagen | Unregelmäßige Zufuhr beeinträchtigt Etikettierer, Drucker und Kontrollwaagen |
| Erhöhtes Kontaminationsrisiko | Handkontakt mit Produkten und Behältern |
Studien in Verpackungslinien zeigen, dass ein erheblicher Teil der kurzzeitigen Linienstillstände durch Produkttransfer- und Sortierprobleme verursacht wird.
Umfassender Vergleich der Bahnvereinigungstechnologien
| Kriterium | Inline-Vereiniger | Manuelle Vereinigung (Bediener) | Converix VLM-500 |
|---|---|---|---|
| Bediener erforderlich | Nein | Ja (mindestens 1 pro Schicht) | Nein |
| 90° Richtungsänderung | Nein | Nein (manuell und zeitaufwendig) | Ja (automatisch) |
| Durchflusskonsistenz | Hoch | Abhängig von Qualifikation und Ermüdung des Bedieners | Sehr hoch (reproduzierbar) |
| Geschwindigkeitseinstellbarkeit | Ja (Servomotor) | Nein | Ja (Servomotor) |
| Einfache Reinigung | Ja | Begrenzt (Handkontakt) | Ja (Polycord-Riemen + Edelstahl) |
| Vollständige Edelstahlkonstruktion | Ja | Nein | Ja |
| Mehrbahnige Integration | Ja | Nein | Ja |
| Platzbedarf | Hoch | Mittel | Sehr niedrig |
| Umrüstzeit | Sehr niedrig | Hoch | Sehr niedrig |
| Langfristige Wartungskosten | Sehr niedrig | Nur Arbeitskosten | Sehr niedrig |
| Integration mit automatischen Anlagen | Vollständig | Keine | Vollständig |
| Kreuzkontaminationsrisiko | Sehr niedrig | Hoch | Sehr niedrig |
Raumnutzung – Die neue Produktionsbeschränkung
Eine der bedeutendsten Einschränkungen in heutigen Fabriken ist die verfügbare Grundfläche. Steigende Erweiterungskosten bedeuten, dass viele Produktionsstätten ihre Verpackungslinien nicht in gerader Konfiguration verlängern können. Konstrukteure wenden sich zunehmend L‑förmigen, U‑förmigen und mehrwegigen Layouts zu. Das Ändern der Produktflussrichtung ohne Beeinträchtigung der Ausgabeordnung erfordert jedoch spezielle Ausrüstung.
Die technische Lösung – Das Pop‑Up‑Konzept
Die Converix-Technologie basiert auf einem einfachen, aber äußerst effektiven technischen Prinzip: kontrollierte Produktflussumlenkung kombiniert mit Zusammenführung mehrerer Bahnen in einen einzigen Pfad.
Im Gegensatz zu herkömmlichen Vereiniger, die nur eine Bahnvereinigung durchführen, kann der VLM‑500 gleichzeitig:
– Mehrbahnige Ausgabe aufnehmen
– Verschiedene Behälterhöhen aufnehmen
– Den Fluss um 90 Grad umlenken
– Einbahnige Ausgabe liefern
– Die Geschwindigkeit mit nachgelagerten Anlagen synchronisieren
Systemarchitektur
Primäres Rollentransfermodul
Der erste Abschnitt ist entlang des Tray-Sealer-Ausgangs positioniert. Er verfügt über Transferrollen, die die Produkte von der Maschine übernehmen. Der Pop-Up-Mechanismus senkt das Produkt um etwa 4–5 cm ab, was einen reibungslosen, kontrollierten Transfer auf den neuen Pfad ermöglicht.
Polycord-Förderermodul
Der zweite Abschnitt verfügt über einen Förderer, der mit Polycord-Riemen ausgestattet ist. Diese Technologie bietet mehrere Vorteile:
| Vorteil | Beschreibung |
|---|---|
| Kontrollierte Reibung | Sanfte, rutschfeste Bewegung |
| Sanfter Produkttransfer | Geeignet für empfindliche oder leichte Behälter |
| Minimaler Verschleiß | Lange Lebensdauer der Polyurethan-Riemen |
| Hohe Waschbarkeit | Beständig gegen Wasser und Reinigungsmittel |
| Ableitung von Rückständen | Verunreinigungen gelangen zwischen den Riemen hindurch, anstatt sich anzusammeln |
Einstellbare Führungsschienen gewährleisten eine präzise Produktführung.
Servo-Antriebstechnologie
| # | Technisches Merkmal | Betrieblicher Nutzen |
|---|---|---|
| 1 | Geschlossener Regelkreis mit Encoder‑Feedback | Sofortige Positionsfehlerkorrektur – kein Schlupf oder Bewegungsfehler |
| 2 | Präzise Beschleunigungs-/Verzögerungsregelung | Sanfte, stoßfreie Bewegung – verhindert Behälterbewegungen oder Verschütten |
| 3 | Hohes Drehmoment bei niedriger Drehzahl | Vibrationsfreier Betrieb bei niedriger Geschwindigkeit – geeignet für empfindliche Produkte |
| 4 | Hohe Dynamik | Schneller Stopp und Start – ideal für Linien mit engem Produktabstand |
| 5 | Nenndrehmoment über den gesamten Drehzahlbereich | Geschwindigkeitseinstellung von cm/s bis m/s ohne Leistungsverlust |
| 6 | Rekuperative Bremse | 30–40 % Energieeinsparung im Vergleich zu herkömmlichen Motoren |
| 7 | Speicherung von Bewegungsparametern im Antrieb | Schnelle, reproduzierbare Einrichtung – keine Neukalibrierung erforderlich |
| 8 | Automatische Fehlererkennung und -meldung | Schnelle Diagnose – reduzierte Linienstillstände |
Integrationsfähigkeiten mit vor- und nachgelagerten Anlagen
| # | Fähigkeit | Implementierung | Nutzen |
|---|---|---|---|
| 1 | Synchronisierte Eingabe vom Tray-Sealer | Sync-Puls, Digitalsignal oder industrielle Kommunikation | Automatische Geschwindigkeitsanpassung – keine manuelle Einstellung |
| 2 | Einstellbare Ausgabe für nachgelagerte Anlagen | Fotoelektrischer Sensor + einstellbarer Abstand und Verzögerung | Bereitet Behälter für Etikettierer, Drucker und Inspektionssysteme vor |
| 3 | Rezeptspeicher | Mindestens 10 Rezepte (Geschwindigkeit, Beschleunigung, Abstand, Verzögerung) | Schneller Produktwechsel < 5 Minuten – reduzierte Stillstandzeiten |
| 4 | Standard-Kommunikationsschnittstellen | Modbus TCP, Profinet, EtherCAT, Profibus, Digital I/O | Einfache Verbindung zur zentralen SPS und SCADA – vollständige Fabrikintegration |
| 5 | Ausschuss-Signal von Inspektionssystemen | Eigener Digitaleingang für Fehlersignal | Automatische Entfernung fehlerhafter Produkte – verbesserte Ausgabequalität |
| 6 | Statusrückmeldung an die Haupt-SPS | Bereit- und Fehlersignale an die Haupt-SPS | Echtzeitüberwachung – Ferndiagnose |
| 7 | Anbindung an die zentrale Fabriksteuerung | Industrienetzwerk (Profinet / EtherCAT) | Produktionsdatenprotokollierung, Berichterstattung und Linienoptimierung |
Betriebliche Fähigkeiten – VLM‑500
| # | Betrieb | Beschreibung |
|---|---|---|
| 1 | Aufnahme mehrbahniger Eingabe | Nimmt Produkte von 2, 3 oder 4 parallelen Linien auf |
| 2 | 90° Richtungswechsel | Umlenkung des Produktflusses nach rechts oder links |
| 3 | Einbahnige Ausgabe | Wandelt mehrere Bahnen in eine geordnete Linie um |
| 4 | Geschwindigkeitssynchronisation | Passt sich den Geschwindigkeiten vor- und nachgelagerter Anlagen an |
Mehrbahnige Integrationsfähigkeit
Ein Hauptvorteil des VLM‑500 ist seine Fähigkeit, mehrere Produktionslinien zu integrieren. In großen Fabriken mit parallelen Tray-Sealern:
– Jede Ausgabe wird von einer unabhängigen Pop‑Up‑Einheit behandelt
– Alle Pfade vereinigen sich in einer einzigen Hauptlinie
Dies ermöglicht äußerst kompakte, hochkapazitive Produktionslayouts.
Hygienische Designprinzipien
Alle Maschinenabschnitte werden nach den hygienischen Designprinzipien der Lebensmittelindustrie entwickelt:
– Vollständige 304-Edelstahlkonstruktion
– Vollständige Waschbarkeit
– Korrosionsbeständigkeit
– Keine Kontaminationsfallen
– Minimaler menschlicher Produktkontakt
Vergleich Polycord vs. Flachriemen
| Merkmal | Flachriemen | Polycord-Riemen – VLM-500 |
|---|---|---|
| Behälterbewegung | Sanft, aber möglicherweise rutschend | Sanft und kontrolliert |
| Rückstandshandhabung | Rückstände bleiben auf dem Riemen → Behälterkontamination | Rückstände gelangen zwischen den Riemen hindurch |
| Reinigung | Erfordert vollständige Riemenentfernung | Einfache Reinigung vor Ort |
| Lebensmittelkontaktkonformität | Erfordert Food‑Grade‑Zertifizierung | Standard Food Grade |
| Wartung | Erfordert regelmäßige Spannungseinstellung | Automatische Spannung |
| Lebensdauer | Mittel | Hoch |
| Beständigkeit gegen Feuchtigkeit und Reinigungsmittel | Mittel | Hoch |
Anwendungsszenarien
| Szenario | Beschreibung | Hauptvorteil |
|---|---|---|
| Einzelne Linie mit Platzbeschränkung | Kein Platz für gerades Layout der Anlagen | 90° Richtungswechsel; L‑förmiges Layout |
| Tray-Sealer mit 3‑bahniger Ausgabe | Ausgabe erfolgt in 3 Bahnen; muss in Einzelbahn umgewandelt werden | Bahnvereinigung + Richtungswechsel gleichzeitig |
| Fabrik mit 2 parallelen Tray-Sealern | Zwei Maschinen nebeneinander; Ausgabe muss vereinigt werden | Zusammenführung zweier Ausgaben in einen einzigen Strom |
| Fabrik mit 3–4 parallelen Tray-Sealern | Mehrere Verpackungslinien müssen auf eine gemeinsame Ausgabe zusammenlaufen | Mehrbahnige Integrationsfähigkeit |
| Linien, die häufige Reinigung erfordern | Klebende oder verschüttungsgefährdete Produkte verschmutzen den Förderer | Polycord-Riemen mit Rückstandsdurchlassfähigkeit |
Technische FAQ
| Frage | Antwort |
|---|---|
| Wie breit darf der Behälter maximal sein? | Hängt von der Konfiguration ab; anpassbar. Bitte wenden Sie sich an das technische Team. |
| Kann die Maschine für verschiedene Behälterhöhen eingestellt werden? | Ja. Führungsschienen und Höhe sind einstellbar. |
| Kann die Maschine an die zentrale SPS der Fabrik angeschlossen werden? | Ja. Ausgestattet mit standardisierten industriellen Kommunikationsschnittstellen. |
| Sind Ersatzteile im Iran verfügbar? | Ja. Vormek gewährleistet die lokale Ersatzteilversorgung. |
| Wie lange beträgt die Garantiezeit? | 12 Monate (verlängerbar). |